La selección inadecuada de la hoja conlleva fuertes sanciones en la planta de fabricación. Se ve un exceso de desperdicio de material amontonándose cerca de las máquinas. Experimenta frecuentes tiempos de inactividad ya que los operadores cambian constantemente las herramientas desgastadas. La calidad del producto se ve comprometida, lo que provoca lotes rechazados y desperdicio de mano de obra. Muchos operadores consideran la selección de la hoja como una ocurrencia tardía en la capacidad de la máquina. Esto es un error.
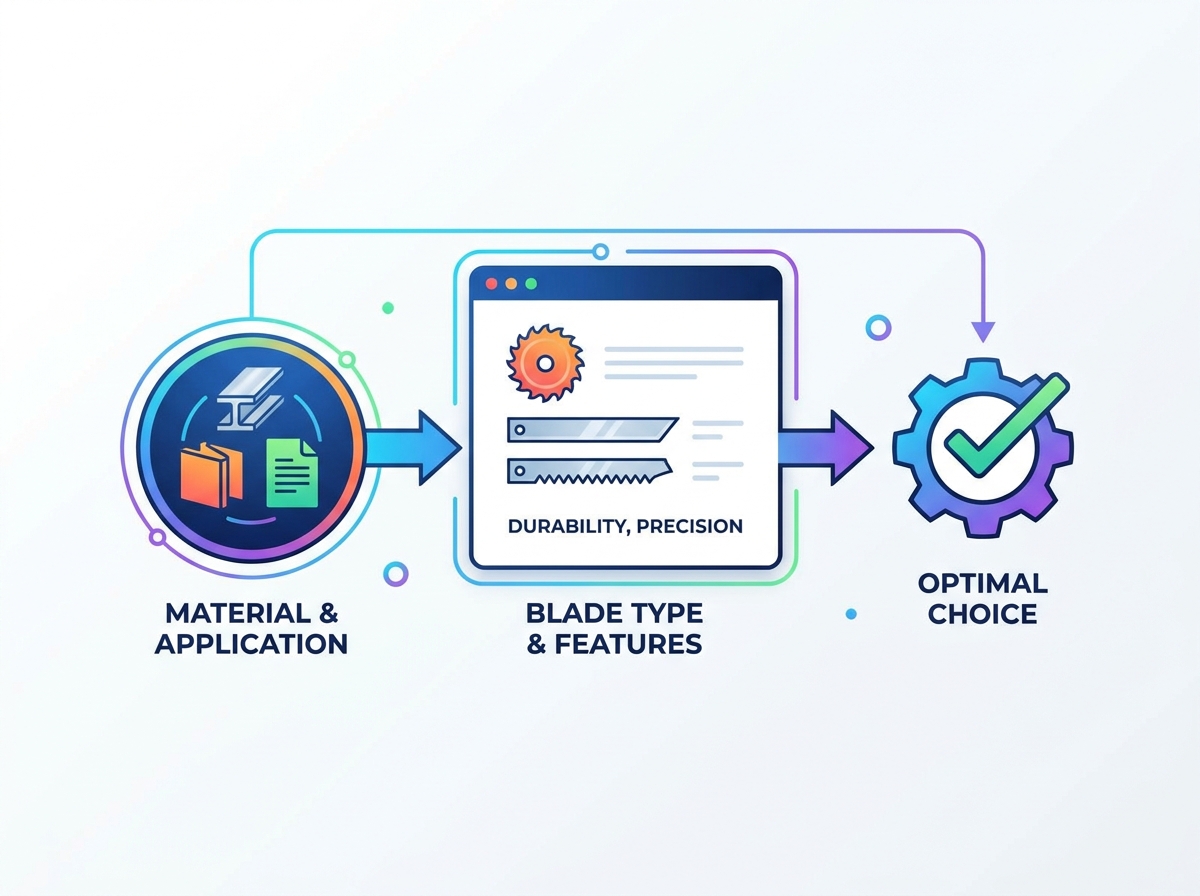
Comprensión Cómo elegir palas industriales requiere tratar el proceso como una decisión de ingeniería compleja. Debe alinear la ciencia de los materiales, la dinámica de las máquinas, el alcance del proyecto y la geometría de los bordes. Una hoja que no coincide destruye materiales y daña el equipo. La herramienta de corte es el punto de contacto directo con su producto. Su diseño dicta el éxito de toda la operación.
Utilizamos un marco sistemático basado en evidencia para resolver este problema. Aprenderá a evaluar las características del sustrato, la metalurgia, las especificaciones de las máquinas y el cumplimiento de la industria. Este enfoque elimina las conjeturas y optimiza su proceso de corte para lograr la máxima eficiencia y precisión.
El material dicta la metalurgia: el sustrato que se corta (su dureza, abrasividad y sensibilidad térmica) es la base principal para seleccionar el grado de acero de la hoja y los recubrimientos de la superficie.
La geometría determina la calidad: el paso de los dientes, la capacidad de la garganta, los ángulos de bisel y la ranura controlan directamente el acabado del corte, la velocidad de avance y la disipación de calor.
Las restricciones de la máquina son absolutas: los parámetros operativos como las RPM, las velocidades de avance y las tolerancias de montaje limitan estrictamente las opciones viables de hojas.
Tabla de contenido
Palanca
Paso 1: Cómo las propiedades del material y el alcance del proyecto impactan la selección de palas industriales
Análisis de la dureza y densidad del material
Las propiedades físicas del material de destino dictan los requisitos básicos de su herramienta de corte. La resistencia a la tracción y la densidad del material influyen directamente en la fuerza de corte necesaria para cortar el sustrato. Al procesar acero de alta resistencia, la hoja debe poseer una rigidez estructural excepcional para resistir la deformación bajo fuerzas de corte masivas. No se puede utilizar una hoja de acero al carbono estándar en cromoly 4140; el borde se volcará inmediatamente.
Por el contrario, cortar materiales de baja densidad como el cartón corrugado requiere un enfoque completamente diferente. El cartón exige un borde fino y ultraafilado para cortar limpiamente las fibras sin aplastar las estrías internas. La densidad del sustrato altera la mecánica del corte. Los materiales de alta densidad resisten la penetración. Requieren hojas con perfiles de borde robustos y índices de dureza Rockwell (HRC) más altos. Si utiliza una hoja diseñada para plásticos blandos sobre caucho vulcanizado denso, el borde se astillará. Debe hacer coincidir la dureza de la hoja con la densidad del material para garantizar que el filo penetre en el sustrato de manera eficiente sin desviarse.
Contabilización de la abrasividad y la sensibilidad térmica
Los materiales abrasivos destruyen rápidamente las hojas de acero estándar. Los sustratos como la fibra de vidrio, la fibra de carbono y los plásticos rellenos de vidrio actúan como papel de lija contra el filo. Estos materiales aceleran el desgaste de los bordes mediante una microabrasión continua. Para combatir esto, se deben especificar aleaciones resistentes al desgaste o composiciones de carburo especializadas que puedan resistir el ataque abrasivo sin perder su geometría.
La dinámica térmica desempeña un papel igualmente importante en el taller. La fricción generada durante un corte a alta velocidad produce un calor intenso. Este calor se transfiere tanto a la hoja como al sustrato. Si corta materiales sensibles al calor como los termoplásticos, la fricción excesiva derretirá el plástico directamente sobre el cuerpo de la cuchilla. Esto provoca irritación, arruina el acabado del corte y eventualmente atasca la máquina. De manera similar, cortar maderas duras densas con velocidades de avance incorrectas puede quemar la madera y arruinar el temple de una hoja de acero estándar. Debe seleccionar geometrías de hoja y recubrimientos que disipen activamente el calor para proteger tanto la herramienta como el producto.
Navegando por el cumplimiento y los estándares específicos de la industria
El alcance más amplio del proyecto a menudo impone estrictas restricciones de diseño en sus herramientas. El corte industrial rara vez consiste únicamente en cortar material. Se trata de cumplir con los estándares regulatorios y de calidad. En el procesamiento de alimentos y la fabricación de productos farmacéuticos, la higiene no es negociable. Debe utilizar aceros inoxidables aprobados por la FDA, como 420 o 440C. Estos grados resisten la corrosión y resisten lavados químicos agresivos sin degradarse.
La fabricación de dispositivos médicos y aeroespaciales requiere el cumplimiento de estrictas tolerancias certificadas por ISO. Las hojas utilizadas en estos sectores deben presentar una precisión dimensional exacta para garantizar que el producto final cumpla con estrictas especificaciones de ingeniería. Una hoja con un descentramiento incluso microscópico o inconsistencias estructurales producirá piezas que no pasarán el control de calidad. Debe verificar que el fabricante de sus hojas opere bajo estrictos sistemas de gestión de calidad para garantizar el cumplimiento de las regulaciones específicas de su industria.
Paso 2: Tipos de palas industriales y cómo elegir la adecuada
Hojas rectas industriales y cuchillas de corte
Las hojas rectas dominan las aplicaciones que requieren movimientos de corte lineales. Estas herramientas destacan en operaciones de guillotinado, corte y cizallamiento. Las hojas de la guillotina caen verticalmente para cortar pilas de papel, chapa o textiles de un solo golpe. Las cuchillas para rebanar utilizan un movimiento deslizante para cortar limpiamente materiales blandos o pegajosos sin comprimirlos.
Los requisitos estructurales para las hojas rectas varían enormemente según la aplicación. Las operaciones de corte de alto impacto, como el corte de placas de acero gruesas, exigen hojas gruesas y muy templadas capaces de absorber cargas de impacto masivas sin fracturarse. El corte de precisión, como porcionar productos alimenticios o cortar películas delgadas de polímero, requiere un perfil muy fino con un bisel altamente pulido para minimizar la fricción y garantizar un acabado de borde impecable.
Al instalar una cuchilla de corte recta, los operadores deben seguir procedimientos de alineación específicos:
Limpie las superficies de montaje por completo para eliminar los residuos que podrían provocar una desalineación.
Asiente la hoja firmemente contra el tope antes de apretar los pernos de montaje.
Ajuste el espacio libre de la hoja de acuerdo con el espesor del material que se corta.
Realice un corte de prueba en material de desecho para verificar la alineación de los bordes y la calidad del corte.
Cuchillas circulares y hojas de corte rotativas
Las líneas de procesamiento continuo dependen en gran medida de cuchillas circulares y cuchillas de corte rotativas. Estas herramientas procesan infinitas bandas de papel, láminas, textiles y bobinas de metal. El movimiento de rotación continuo permite una producción de alta velocidad sin las interrupciones de inicio y parada del ciclo de cuchillas rectas.
El corte rotativo utiliza tres mecanismos principales. El corte por aplastamiento fuerza una cuchilla circular de borde romo contra un rodillo de yunque endurecido, separando físicamente el material mediante presión. Esto funciona bien para telas no tejidas y ciertos papeles. El corte por corte longitudinal utiliza dos hojas circulares superpuestas que actúan como un par de tijeras. Este método proporciona el borde más limpio para papel, papel de aluminio y metales finos. El corte con cuchilla tira de la banda de material a través de una cuchilla de afeitar estacionaria o que gira libremente, lo que ofrece una solución altamente eficiente para películas y cintas plásticas delgadas.
Comparación de mecanismos de corte longitudinal giratorio
Método de corte
Descripción del mecanismo
Materiales más adecuados
Limitación primaria
Corte aplastado
La hoja roma presiona contra un rodillo de yunque endurecido.
Telas no tejidas, papel grueso, caucho.
Produce un borde ligeramente comprimido o polvoriento.
Corte de cizalla
Dos hojas superpuestas crean una acción similar a una tijera.
Láminas, metales finos, papel de alta calidad.
Requiere alineación y tensión precisas.
Corte con navaja
La red se pasa a través de una navaja de afeitar estacionaria o que gira libremente.
Películas plásticas finas, cintas adhesivas.
Las hojas se desgastan rápidamente y requieren cambios frecuentes.
Sierras de cinta y hojas de corte continuo
Las hojas de sierra de cinta constan de un bucle continuo de metal dentado impulsado por ruedas giratorias. Manejan formas irregulares, sustratos gruesos y tareas de corte continuas e intensas. Las sierras de cinta son indispensables en la fabricación de metales, el aserrado de madera y el procesamiento de carne.
El ancho de la hoja dicta la capacidad de corte de la sierra de cinta. Las hojas más estrechas destacan por cortar las curvas más cerradas y los contornos intrincados. Maniobran fácilmente a través del sustrato, pero carecen de la fuerza de la viga para realizar cortes largos y rectos. Las hojas más anchas proporcionan la rigidez necesaria para realizar cortes perfectamente rectos y estables en materiales gruesos y densos. Debe equilibrar la necesidad de maniobrabilidad con el requisito de estabilidad estructural al seleccionar el ancho de la hoja de sierra de cinta.
Paso 3: Explicación de los materiales de la hoja: acero al carbono, HSS, carburo y cerámica
Acero con alto contenido de carbono versus acero de alta velocidad (HSS)
El acero con alto contenido de carbono (HCS) proporciona una solución altamente flexible para aplicaciones de corte a baja velocidad y bajo calor. El alto contenido de carbono permite que la hoja tenga un borde notablemente afilado. Sin embargo, el HCS pierde los estribos y se ablanda rápidamente si se expone a altas temperaturas. Sirve bien para cortar madera, plásticos y metales no ferrosos más blandos donde la generación de calor es mínima.
El acero de alta velocidad (HSS) incorpora elementos de aleación como tungsteno, molibdeno y vanadio. Los grados comunes como M2 HSS ofrecen una excelente dureza al rojo. Estas adiciones permiten que el HSS conserve su dureza e integridad estructural a temperaturas significativamente más altas que el HCS. Las hojas HSS resisten el intenso calor generado durante las operaciones de mecanizado de metales y de alta velocidad. HSS ofrece un rendimiento y una longevidad muy superiores en entornos industriales exigentes.
Carburo de tungsteno y cerámica avanzada
El carburo de tungsteno representa un gran salto en la resistencia al desgaste. Fabricadas mediante pulvimetalurgia, las hojas de carburo presentan una densidad y dureza extremas. Cortan sin esfuerzo materiales altamente abrasivos como fibra de vidrio, compuestos de fibra de carbono y laminados de alta presión. El carburo mantiene su filo exponencialmente más que el acero estándar.
Sin embargo, debe gestionar el equilibrio entre la retención de los bordes y la resistencia a los golpes. Tanto el carburo de tungsteno como las cerámicas avanzadas (como el circonio) son inherentemente frágiles. Destacan en entornos de corte estables y continuos, pero fallan catastróficamente bajo cargas de choque pesadas o cortes interrumpidos. Las cerámicas ofrecen el beneficio adicional de ser químicamente inertes, lo que las hace ideales para aplicaciones médicas y de procesamiento de alimentos donde la contaminación metálica está estrictamente prohibida.
Recubrimientos y tratamientos superficiales
La aplicación de recubrimientos especializados a la superficie de la hoja altera drásticamente sus características de rendimiento. El nitruro de titanio (TiN) es un popular recubrimiento de deposición física de vapor (PVD) que agrega una capa microscópica de dureza extrema a la hoja. El TiN reduce la fricción, protege el acero subyacente del desgaste abrasivo y extiende la vida útil operativa de la herramienta.
El politetrafluoroetileno (PTFE), comúnmente conocido como teflón, proporciona propiedades antiadherentes excepcionales. Los recubrimientos de PTFE evitan la adhesión del material al cortar sustratos pegajosos como adhesivos, caucho o maderas con alto contenido de resina. Al evitar el desgaste y la acumulación de material en el cuerpo de la hoja, los recubrimientos garantizan una calidad de corte constante y reducen la energía necesaria para impulsar la hoja a través del material.
Paso 4: Elegir la mejor geometría de hoja, paso de dientes y ancho de ranura
Paso de dientes (TPI) y capacidad de garganta
El paso de los dientes, medido en dientes por pulgada (TPI), dicta la agresividad con la que la hoja ataca el material. La regla general exige mantener en todo momento un mínimo de tres dientes en el espesor del material. Si se enganchan menos de tres dientes, la hoja engancha el material, provocando vibraciones violentas y arrancando los dientes del cuerpo de la hoja. Si se engranan demasiados dientes simultáneamente, la presión de corte cae y la hoja roza el material en lugar de cortarlo.
La capacidad de la garganta representa el espacio vacío entre cada diente. La garganta debe sacar la viruta sobrante del corte. Si corta material grueso y denso con una hoja de dientes finos, las pequeñas gargantas se llenan rápidamente de astillas. Esto evita que los dientes muerdan el material, provocando fricción extrema, sobrecalentamiento y eventual atascamiento de la hoja. Debe hacer coincidir el tamaño de la garganta con el volumen de material extraído por diente.
Ángulos biselados y perfiles de borde
El ángulo de bisel determina el filo y la durabilidad del filo. Una configuración de bisel único presenta un ángulo rectificado en un solo lado de la hoja, dejando el otro lado perfectamente plano. Esta geometría es ideal para operaciones de rebanado en las que se necesita un borde perfectamente limpio en un lado específico del corte, como en el porcionado de alimentos o en el corte preciso de películas. Sin embargo, las hojas de un solo bisel tienden a desplazarse hacia el lado plano durante los cortes profundos.
Las configuraciones de doble bisel presentan ángulos rectificados en ambos lados, creando un borde equilibrado en forma de V. Esto proporciona cortes rectos y equilibrados y una mayor durabilidad de los bordes para un corte de alto impacto. Las geometrías de dientes especializadas refinan aún más el rendimiento. El rectificado de bisel superior alternativo (ATB) alterna el ángulo de cada diente, creando una acción de corte perfecta para cortar maderas naturales sin astillarse. Triple Chip Grind (TCG) alterna entre un diente rastrillo plano y un diente biselado, lo que proporciona una durabilidad excepcional para cortar plásticos duros y metales no ferrosos.
Consideraciones sobre el grosor de la hoja y el ancho de la ranura
El corte representa el ancho de la ranura cortada por la hoja. Una hoja de corte delgada elimina menos material, minimizando el desperdicio. Esto resulta muy beneficioso al procesar maderas exóticas o aleaciones metálicas de alto valor. Las hojas de corte delgadas también requieren menos potencia de la máquina para atravesar el sustrato. Sin embargo, un cuerpo de pala delgado carece de rigidez estructural.
Un cuerpo de hoja más grueso evita la desviación. Al cortar materiales densos y gruesos, una hoja delgada se desplazará, lo que dará como resultado un corte curvo o en ángulo. Una hoja gruesa proporciona la fuerza del haz necesaria para mantener una trayectoria perfectamente recta bajo una fuerte presión de alimentación. Debe evaluar el equilibrio entre el rendimiento del material y la rectitud del corte al especificar el espesor de la hoja.
Paso 5: Hacer coincidir las cuchillas industriales con las especificaciones de la máquina y la velocidad de funcionamiento
Coincidencia de RPM, tasas de avance y torque
Las palas industriales no funcionan en vacío. Deben funcionar dentro de los estrictos parámetros de su maquinaria. La hoja debe estar diseñada para soportar la velocidad de rotación específica (RPM) del equipo. Hacer funcionar una hoja de gran diámetro a unas RPM que exceden sus límites de diseño crea fuerzas centrífugas masivas. Esto hace que la hoja se deforme, vibre o incluso se rompa en mitad de la operación.
Las velocidades de avance y el par dictan cuánta presión física soporta la hoja. Si su máquina utiliza alimentadores automáticos agresivos y de alto torque, la hoja debe tener un cuerpo robusto y una geometría de dientes resistente a los impactos para manejar la fuerza sin desviarse. No coincidir la capacidad estructural de la hoja con la salida de torque de la máquina garantiza fallas prematuras de la herramienta y sustratos arruinados. Debe calcular la carga de viruta exacta para garantizar que la velocidad de avance coincida con la capacidad de corte de la hoja.
Tolerancias de montaje, tensión y descentramiento
La forma en que se monta la hoja en la máquina afecta directamente la precisión de corte. El tamaño del eje y las configuraciones de los orificios de montaje deben coincidir perfectamente. Incluso una fracción de milímetro de juego en el eje del árbol produce descentramiento. El descentramiento es el bamboleo lateral de la hoja mientras gira. Una desviación excesiva crea una ranura más ancha y áspera, destruye las tolerancias de fabricación y hace que la hoja golpee el material en lugar de cortarlo.
Para las sierras de cinta y las sierras circulares de corte fino, es obligatorio tener una tensión adecuada. La tensión estira el cuerpo de la hoja, proporcionando la rigidez necesaria para permanecer recto bajo carga. Un tensado incorrecto provoca que la hoja se desvíe, una acumulación excesiva de calor y fracturas por tensión en el acero. Debe calibrar los mecanismos tensores de su máquina para que coincidan con los requisitos específicos de la hoja que seleccione. Además, la integración de sistemas adecuados de refrigeración por inundación o lubricación por niebla evita el choque térmico y elimina las virutas de la zona de corte.
Paso 6: Prevenir el desgaste prematuro de la hoja y extender la vida útil de la herramienta
Prevenir el embotamiento prematuro y el astillamiento de los bordes
Las hojas fallan temprano cuando los operadores ignoran los límites físicos de la herramienta. Las velocidades de avance incorrectas representan la causa más común de falla prematura. Alimentar material demasiado rápido sobrecarga las gargantas y rompe los dientes. Una alimentación demasiado lenta del material hace que los dientes froten en lugar de cortar, generando un calor masivo que destruye el temple de la hoja y endurece el sustrato.
Los procedimientos inadecuados de rodaje también destruyen las hojas nuevas. Las hojas de sierra de cinta requieren un período de adaptación a velocidades de avance reducidas para afilar suavemente las rebabas microscópicas y ultraafiladas que quedan del proceso de fabricación. Forzar una hoja nueva a realizar un corte de avance pesado a máxima velocidad fractura inmediatamente estas rebabas, dejándolo con un borde sin filo y astillado a los pocos minutos de la instalación. Siempre haga coincidir las especificaciones de la hoja con precisión con el material y siga estrictos protocolos de adaptación.
Establecer un programa de reafilado y mantenimiento
Las palas industriales requieren un mantenimiento proactivo. Hacer funcionar una cuchilla hasta que falle por completo daña su maquinaria y arruina su producto. Se deben establecer intervalos de mantenimiento predictivo en función del volumen de producción y la abrasividad del material. Esperar a que baje la calidad del corte antes de cambiar la hoja es una estrategia reactiva que garantiza una producción de fabricación inconsistente.
Implementar un protocolo de inspección de rutina. Los operadores deben revisar las hojas para detectar microfracturas, dientes faltantes y acumulación excesiva de resina. Limpiar la superficie de la hoja con regularidad evita el rozamiento que provoca fricción. Cuando una hoja muestra signos de falta de filo, retírela inmediatamente para un reafilado profesional. Una hoja con el mantenimiento adecuado y el reafilado oportuno tiene un rendimiento consistente y evita fallas catastróficas en el corte que detienen las líneas de producción.
Conclusión
Masterización La elección de palas industriales requiere un enfoque sistemático. Debe eliminar opciones inapropiadas evaluando estrictamente las limitaciones de material, los límites de la máquina y la calidad de corte requerida. El sustrato dicta la metalurgia, el acabado deseado dicta la geometría y la maquinaria dicta las dimensiones físicas.
Asociarse con un fabricante experimentado y líder en la industria hace que navegar por estas compensaciones de ingeniería sea fluido. Con décadas de experiencia en ingeniería de herramientas de precisión y fabricación de hojas personalizadas, Hangjin ofrece hojas industriales de alto rendimiento diseñadas según especificaciones metalúrgicas y geométricas exactas, lo que garantiza la máxima eficiencia operativa y una mayor vida útil de la herramienta para las operaciones de fabricación globales.
Tome medidas inmediatas para optimizar sus operaciones de corte siguiendo estos pasos:
Audite sus líneas de producción actuales para identificar áreas específicas de desperdicio de material o fallas frecuentes de las herramientas.
Documente las propiedades físicas exactas, incluidas la dureza y la abrasividad, de los sustratos que procesa con más frecuencia.
Consulte directamente con un ingeniero de herramientas especializado para solicitar pruebas de muestras específicas del material según sus parámetros operativos.
Implemente un estricto programa de mantenimiento predictivo y reafilado para evitar fallas catastróficas en el corte.
Preguntas frecuentes
P: ¿Cuál es el factor más importante a la hora de elegir una cuchilla industrial?
R: El sustrato material es la variable fundamental. Su dureza, densidad, abrasividad y sensibilidad térmica dictan cualquier otra decisión. Estos factores determinan el grado de acero requerido, el recubrimiento de la superficie, la geometría de los dientes y el espesor de la hoja necesarios para lograr un corte limpio sin dañar la herramienta.
P: ¿Por qué las hojas de mi sierra de cinta siguen rompiéndose prematuramente?
R: La rotura prematura generalmente se debe a una tensión inadecuada, velocidades de avance incorrectas o al uso de un paso de diente incorrecto. Si menos de tres dientes enganchan el material, la hoja se engancha y se fractura. No asentar correctamente una hoja nueva también provoca microfracturas tempranas.
P: ¿Cómo sé si necesito una hoja de corte fino?
R: Elija una hoja de corte fino cuando corte materiales de alto valor donde minimizar el desperdicio es fundamental o cuando su máquina tenga menos caballos de fuerza. Asegúrese de que el material no sea tan denso que provoque que el delgado cuerpo de la hoja se desvíe durante el corte.
P: ¿Cuál es la ventaja del carburo de tungsteno sobre el acero de alta velocidad?
R: El carburo de tungsteno ofrece una dureza extrema y una resistencia al desgaste excepcional, lo que lo hace perfecto para cortar materiales altamente abrasivos como fibra de vidrio o compuestos. Tiene un borde mucho más largo que el acero de alta velocidad, pero es más frágil y susceptible a los golpes.
P: ¿Por qué mi hoja quema el material durante el corte?
R: La quema ocurre debido a la fricción excesiva y la acumulación de calor. Esto generalmente se debe a que el material se alimenta demasiado lentamente, al usar una cuchilla con demasiados dientes que obstruye las gargantas o al operar una cuchilla sin filo que frota el sustrato en lugar de cortarlo.
P: ¿Puedo usar la misma hoja para cortar metal y plástico?
R: No. El metal requiere hojas con alta rigidez estructural, ángulos de ataque específicos y metalurgia resistente al calor como HSS. Los plásticos requieren bordes afilados y pulidos y geometrías que disipen el calor para evitar que el material se derrita y se desgaste en el cuerpo de la cuchilla.
Nanjing Hangjin Machinery Equipment Co., Ltd. es un fabricante profesional que ofrece varios tipos de hojas y cuchillos, ampliamente utilizados en acero, agricultura, ganadería, fabricación de papel, embalaje, silvicultura, baterías de litio, algodonería, plástico, alimentos, etc.