
Просмотры: 0 Автор: Редактор сайта Время публикации: 13 августа 2026 г. Происхождение: Сайт


Неправильный выбор лезвия влечет за собой серьезные штрафы на производстве. Вы видите, как возле машин скапливается слишком много отходов. Вы сталкиваетесь с частыми простоями, поскольку операторы постоянно заменяют затупившийся инструмент. За этим следует снижение качества продукции, что приводит к бракованию партий и напрасным затратам труда. Многие операторы рассматривают выбор лезвия как второстепенное значение для возможностей машины. Это ошибка.
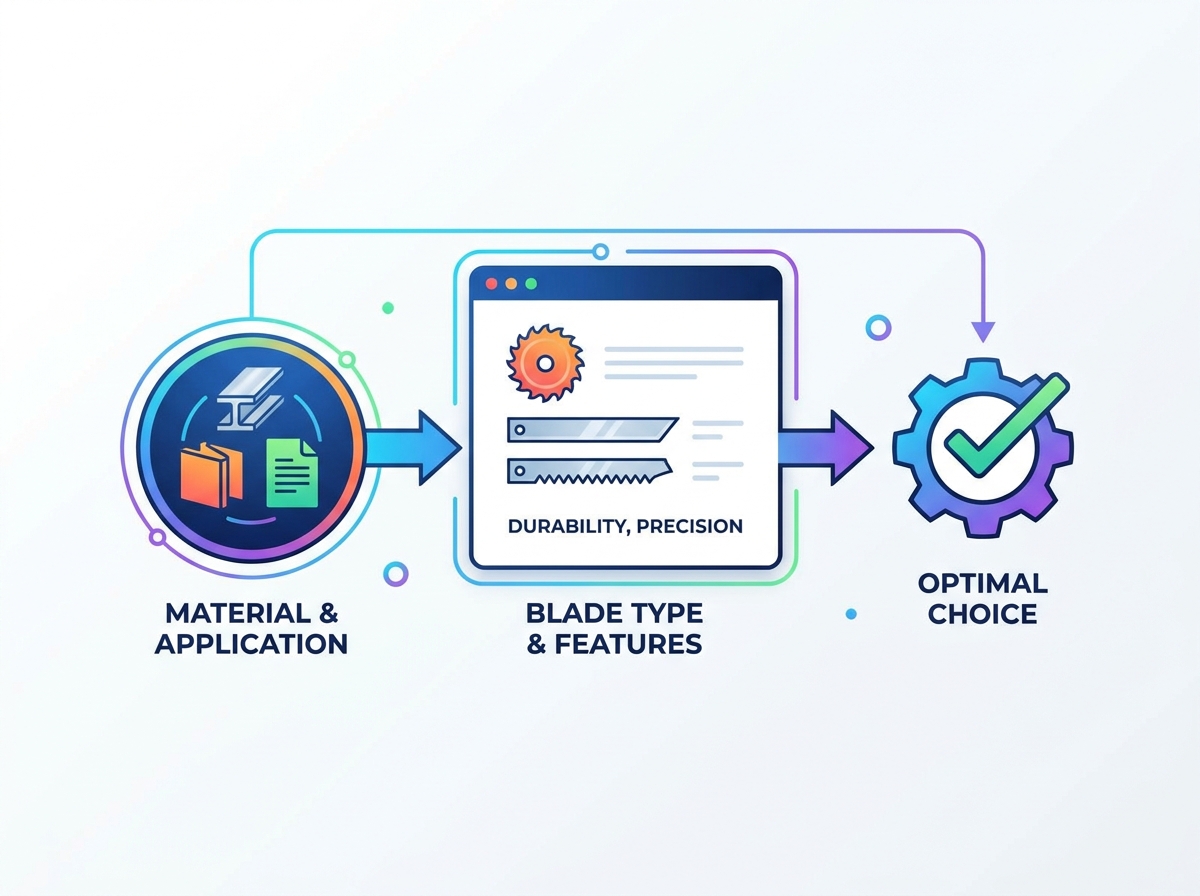
Понимание Выбор промышленных лезвий требует рассмотрения этого процесса как сложного инженерного решения. Вы должны согласовать материаловедение, динамику машин, объем проекта и геометрию кромок. Неподходящее лезвие разрушает материалы и повреждает оборудование. Режущий инструмент — это прямая точка контакта с вашим продуктом. Его конструкция определяет успех всей операции.
Для решения этой проблемы мы используем систематическую, основанную на фактических данных структуру. Вы научитесь оценивать характеристики подложки, металлургию, характеристики оборудования и соответствие отраслевым стандартам. Такой подход исключает догадки и оптимизирует процесс резки для достижения максимальной эффективности и точности.
Материал определяет металлургию: разрезаемая основа (ее твердость, абразивность и термическая чувствительность) является основным критерием для выбора марки стали лезвия и покрытия поверхности.
Геометрия определяет качество: шаг зубьев, ширина паза, углы фаски и пропил напрямую влияют на качество реза, скорость подачи и рассеивание тепла.
Ограничения станка абсолютны: рабочие параметры, такие как частота вращения, скорость подачи и допуски при монтаже, строго ограничивают возможные варианты лезвий.
Оглавление
Физические свойства целевого материала определяют базовые требования к вашему режущему инструменту. Прочность на разрыв и плотность материала напрямую влияют на силу резания, необходимую для разрезания подложки. При обработке высокопрочной стали лезвие должно обладать исключительной структурной жесткостью, чтобы противостоять деформации под действием огромных сил сдвига. Вы не можете использовать стандартное лезвие из углеродистой стали с хромомолибденом 4140; край тут же перевернется.
И наоборот, резка материалов низкой плотности, таких как гофрированный картон, требует совершенно другого подхода. Картон требует сверхострой и тонкой кромки, чтобы аккуратно разрезать волокна, не повреждая внутренние гофры. Плотность подложки изменяет механику резки. Материалы высокой плотности противостоят проникновению. Им требуются лезвия с прочным профилем кромок и более высокой твердостью по Роквеллу (HRC). Если вы используете лезвие, предназначенное для мягких пластиков, на плотной вулканизированной резине, кромка сломается. Вы должны сопоставить твердость лезвия с плотностью материала, чтобы режущая кромка эффективно проникала в основу, не отклоняясь.
Абразивные материалы быстро разрушают стандартные стальные лезвия. Такие материалы, как стекловолокно, углеродное волокно и стеклонаполненные пластики, действуют на режущую кромку как наждачная бумага. Эти материалы ускоряют износ кромок за счет непрерывного микроабразивного истирания. Для борьбы с этим необходимо использовать износостойкие сплавы или специализированные твердосплавные составы, способные выдержать натиск абразива, не теряя при этом своей геометрии.
Термическая динамика играет не менее важную роль в цехах. Трение, возникающее во время высокоскоростной резки, приводит к сильному нагреву. Это тепло передается как лезвию, так и подложке. Если вы режете термочувствительные материалы, такие как термопласты, чрезмерное трение расплавит пластик прямо на корпусе лезвия. Это вызывает истирание, портит качество резки и в конечном итоге заклинивает машину. Точно так же резка плотной древесины твердых пород с неправильной скоростью подачи может сжечь древесину и испортить качество стандартного стального лезвия. Вы должны выбирать геометрию лезвия и покрытия, которые активно рассеивают тепло и защищают как инструмент, так и изделие.
Более широкий объем проекта часто накладывает строгие ограничения на дизайн вашего инструмента. Промышленная резка редко сводится только к раскрою материала. Речь идет о соблюдении нормативных требований и стандартов качества. В пищевой и фармацевтической промышленности вопросы гигиены не подлежат обсуждению. Вы должны использовать нержавеющую сталь, одобренную FDA, например 420 или 440C. Эти марки устойчивы к коррозии и выдерживают суровые химические промывки, не разрушаясь.
Производство аэрокосмического и медицинского оборудования требует соблюдения строгих допусков, сертифицированных ISO. Лезвия, используемые в этих секторах, должны иметь точную размерную точность, чтобы конечный продукт соответствовал жестким техническим спецификациям. Лезвие даже с микроскопическим биением или структурными несоответствиями приведет к изготовлению деталей, которые не пройдут контроль качества. Вы должны убедиться, что ваш производитель лезвий работает в соответствии со строгими системами управления качеством, чтобы гарантировать соответствие конкретным отраслевым нормам.
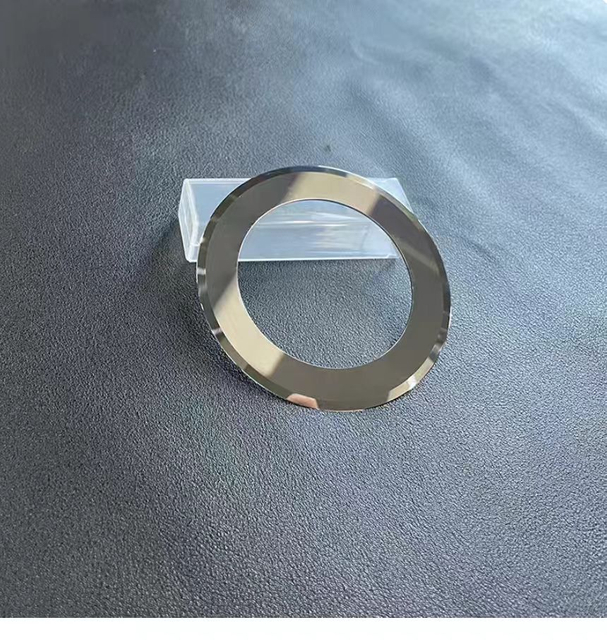
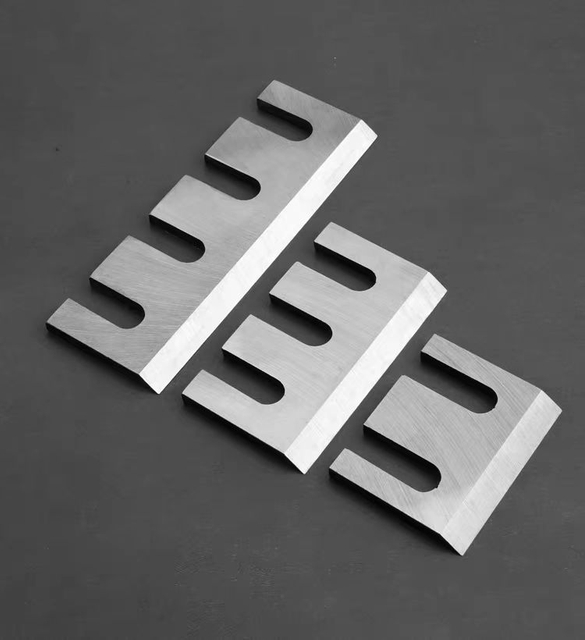
Прямые лезвия преобладают в тех случаях, когда требуются линейные режущие движения. Эти инструменты превосходно справляются с операциями гильотинирования, нарезки и резки. Лезвия гильотины опускаются вертикально и разрезают стопки бумаги, листового металла или текстиля одним движением. Лезвия для нарезки используют скользящее движение, чтобы аккуратно разрезать мягкие или липкие материалы, не сжимая их.
Структурные требования к прямым лезвиям сильно различаются в зависимости от области применения. Операции резки с высокой ударной нагрузкой, такие как резка толстых стальных листов, требуют толстых, хорошо закаленных лезвий, способных поглощать огромные ударные нагрузки без разрушения. Для прецизионной нарезки, такой как порционирование пищевых продуктов или резка тонких полимерных пленок, требуется очень тонкий профиль с тщательно отполированной фаской, чтобы минимизировать трение и обеспечить безупречную отделку кромок.
При настройке прямого режущего лезвия операторы должны следовать определенным процедурам выравнивания:
Полностью очистите монтажные поверхности, чтобы удалить мусор, который может вызвать смещение.
Прежде чем затягивать крепежные болты, плотно прижмите лезвие к ограничителю обратного хода.
Отрегулируйте зазор лезвия в соответствии с толщиной разрезаемого материала.
Выполните пробную резку обрезков материала, чтобы проверить выравнивание кромок и качество резки.
Линии непрерывной обработки в значительной степени полагаются на дисковые ножи и вращающиеся режущие лезвия. Эти инструменты обрабатывают бесконечные паутины бумаги, фольги, текстиля и рулонов металла. Непрерывное вращательное движение обеспечивает высокоскоростное производство без перерывов в работе при запуске и остановке при движении прямолинейных ножей.
В ротационной продольной резке используются три основных механизма. При продольной резке с раздавливанием круглое лезвие с тупыми краями прижимается к закаленному опорному ролику, физически разделяя материал под действием давления. Это хорошо работает для нетканых материалов и некоторых видов бумаги. Для продольной резки используются два перекрывающихся круглых лезвия, действующих как ножницы. Этот метод обеспечивает максимально чистый край бумаги, фольги и тонкого металла. Бритвенная резка протягивает полотно материала мимо неподвижного или свободно вращающегося бритвенного лезвия, предлагая высокоэффективное решение для тонких пластиковых пленок и лент.
Сравнение ротационных механизмов продольной резки
Метод разрезания |
Описание механизма |
Наиболее подходящие материалы |
Первичное ограничение |
|---|---|---|---|
Раздавить Cut |
Тупое лезвие прижимается к закаленному опорному ролику. |
Нетканые материалы, плотная бумага, резина. |
Создает слегка сжатый или пыльный край. |
Срезной разрез |
Два перекрывающихся лезвия создают действие ножниц. |
Фольга, тонкий металл, качественная бумага. |
Требует точного выравнивания и натяжения. |
Бритва для резки |
Паутина натягивается на стационарную или свободно вращающуюся бритву. |
Тонкие полиэтиленовые пленки, клейкие ленты. |
Лезвия быстро изнашиваются и требуют частой замены. |
Ленточные пилы состоят из непрерывной петли из металла с зубцами, приводимой в движение вращающимися колесами. Они справляются с нестандартными формами, толстыми материалами и непрерывными тяжелыми задачами по резке. Ленточные пилы незаменимы в металлообработке, лесопилении и мясопереработке.
Ширина полотна определяет режущую способность ленточной пилы. Более узкие лезвия превосходно справляются с самыми крутыми изгибами и сложными контурами. Они легко перемещаются по подложке, но им не хватает прочности луча для длинных прямых резов. Более широкие лезвия обеспечивают жесткость, необходимую для идеально прямых и стабильных разрезов толстых и плотных материалов. При выборе ширины ленточной пилы необходимо сбалансировать потребность в маневренности и потребность в структурной устойчивости.
Высокоуглеродистая сталь (HCS) представляет собой очень гибкое решение для низкоскоростной резки с низким нагревом. Высокое содержание углерода позволяет лезвию иметь удивительно острую кромку. Однако HCS выходит из себя и быстро размягчается под воздействием высоких температур. Он хорошо подходит для резки древесины, пластика и мягких цветных металлов, где выделение тепла остается минимальным.
Быстрорежущая сталь (HSS) содержит легирующие элементы, такие как вольфрам, молибден и ванадий. Обычные марки, такие как M2 HSS, обладают превосходной твердостью в красном цвете. Эти добавки позволяют HSS сохранять твердость и структурную целостность при значительно более высоких температурах, чем HCS. Лезвия из быстрорежущей стали выдерживают интенсивное нагревание, возникающее во время металлообработки и операций высокоскоростной механической обработки. HSS обеспечивает превосходную производительность и долговечность в сложных промышленных условиях.
Карбид вольфрама представляет собой огромный скачок в износостойкости. Твердосплавные лезвия, изготовленные методом порошковой металлургии, отличаются исключительной плотностью и твердостью. Они легко режут высокоабразивные материалы, такие как стекловолокно, композиты из углеродного волокна и ламинаты высокого давления. Карбид сохраняет свою заточку значительно дольше, чем стандартная сталь.
Однако вам необходимо найти компромисс между сохранением кромки и ударопрочностью. И карбид вольфрама, и современная керамика (например, диоксид циркония) по своей природе хрупкие. Они превосходно работают в стабильных условиях непрерывной резки, но катастрофически выходят из строя при тяжелых ударных нагрузках или прерывистой резке. Дополнительным преимуществом керамики является ее химическая инертность, что делает ее идеальной для применения в медицине и пищевой промышленности, где загрязнение металлами строго запрещено.
Нанесение на поверхность лезвия специализированных покрытий кардинально меняет его эксплуатационные характеристики. Нитрид титана (TiN) — популярное покрытие методом физического осаждения из паровой фазы (PVD), которое придает лезвию микроскопический слой чрезвычайной твердости. TiN снижает трение, защищает сталь от абразивного износа и продлевает срок службы инструмента.
Политетрафторэтилен (ПТФЭ), широко известный как тефлон, обеспечивает исключительные антипригарные свойства. Покрытия из ПТФЭ предотвращают прилипание материала при резке липких материалов, таких как клей, резина или древесина, пропитанная смолой. Предотвращая истирание и накопление материала на корпусе лезвия, покрытия обеспечивают стабильное качество резки и снижают энергию, необходимую для прохождения лезвием сквозь материал.
Шаг зубьев, измеряемый в зубах на дюйм (TPI), определяет, насколько агрессивно полотно взаимодействует с материалом. Универсальное эмпирическое правило требует постоянного поддержания минимум трех зубьев в толщине материала. Если в зацепление входит менее трех зубьев, полотно цепляет материал, вызывая сильную вибрацию и отрывая зубья от корпуса полотна. Если одновременно зацепляется слишком много зубьев, давление резания падает, и лезвие трется о материал, а не разрезает его.
Емкость пищевода представляет собой пустое пространство между каждым зубом. Пищевод должен выводить стружку из разреза. Если резать толстый, плотный материал лезвием с мелкими зубьями, небольшие пищеводы быстро забиваются стружкой. Это предотвращает врезание зубьев в материал, вызывающее сильное трение, перегрев и возможное заклинивание лезвия. Размер пищевода должен соответствовать объему удаляемого материала на один зуб.
Угол скоса определяет остроту и долговечность режущей кромки. Конфигурация с одной фаской имеет угловую шлифовку только на одной стороне лезвия, оставляя другую сторону совершенно плоской. Такая геометрия идеальна для операций нарезки, когда вам нужен идеально чистый край на одной конкретной стороне разреза, например, при порционировании продуктов или точном разрезании пленки. Однако лезвия с одной фаской имеют тенденцию смещаться в сторону плоской стороны при глубоких резах.
Конфигурации с двойной фаской имеют углы, шлифованные с обеих сторон, создавая сбалансированную V-образную кромку. Это обеспечивает прямые, сбалансированные пропилы и большую прочность кромки для ударной резки. Специальная геометрия зубьев еще больше повышает производительность. Заточка Alternate Top Bevel (ATB) изменяет угол каждого зуба, создавая режущее действие, идеально подходящее для поперечной распиловки натуральной древесины без раскалывания. В системе Triple Chip Grind (TCG) чередуются плоский передний зуб и зуб с фаской, что обеспечивает исключительную долговечность при резке твердых пластмасс и цветных металлов.
Прорезь представляет собой ширину прорези, прорезанной лезвием. Лезвие с тонким пропилом удаляет меньше материала, сводя к минимуму отходы. Это оказывается очень полезным при обработке экзотической древесины или дорогостоящих металлических сплавов. Лезвия с тонким пропилом также требуют меньше мощности машины для прохождения подложки. Однако тонкому корпусу лопасти не хватает структурной жесткости.
Утолщенный корпус лезвия предотвращает отклонение. При резке плотных и толстых материалов тонкое лезвие будет блуждать, что приведет к изогнутому или наклонному резу. Толстое лезвие обеспечивает прочность луча, необходимую для поддержания идеально прямой траектории при сильном давлении подачи. При указании толщины лезвия необходимо оценить компромисс между выходом материала и прямолинейностью реза.
Промышленные лезвия не работают в вакууме. Они должны функционировать в рамках строгих параметров вашего оборудования. Лезвие должно быть спроектировано так, чтобы выдерживать определенную скорость вращения (об/мин) оборудования. Работа лопасти большого диаметра на скорости, превышающей расчетные пределы, создает огромные центробежные силы. Это приводит к тому, что лезвие деформируется, трепещет или даже ломается во время работы.
Скорость подачи и крутящий момент определяют, какое физическое давление выдерживает лезвие. Если в вашей машине используются агрессивные автоматические устройства подачи с высоким крутящим моментом, лезвие должно иметь прочный корпус и ударопрочную геометрию зубьев, чтобы выдерживать силу без отклонения. Несоответствие конструктивных возможностей лезвия крутящему моменту машины гарантирует преждевременный выход инструмента из строя и разрушение подложек. Вы должны рассчитать точную нагрузку стружки, чтобы скорость подачи соответствовала режущей способности диска.
То, как лезвие крепится к станку, напрямую влияет на точность резки. Размер оправки и конфигурация монтажных отверстий должны идеально совпадать. Даже доля миллиметра люфта на валу оправки приводит к биению. Биение – это боковое колебание лопасти при вращении. Чрезмерное биение приводит к более широкому и грубому пропилу, нарушает производственные допуски и приводит к тому, что лезвие забивает материал, а не разрезает его.
Для ленточных и циркулярных пил с тонким пропилом правильное натяжение является обязательным. Натяжение растягивает корпус лезвия, обеспечивая жесткость, необходимую для того, чтобы оставаться прямым под нагрузкой. Неправильное натяжение приводит к смещению лезвия, чрезмерному перегреву и разрушению стали под напряжением. Вы должны откалибровать механизмы натяжения вашей машины в соответствии с конкретными требованиями выбранного вами полотна. Кроме того, использование соответствующих систем подачи охлаждающей жидкости или распыленной смазки предотвращает тепловой удар и смывает стружку из зоны резания.
Лезвия выходят из строя раньше, когда операторы игнорируют физические ограничения инструмента. Неправильная скорость подачи представляет собой наиболее распространенную причину преждевременного выхода из строя. Слишком быстрая подача материала перегружает пищевод и ломает зубы. Слишком медленная подача материала приводит к тому, что зубья трутся, а не режут, выделяя сильное тепло, которое разрушает закалку лезвия и упрочняет основу.
Неправильные процедуры обкатки также разрушают новые лезвия. Ленточные пилы требуют периода обкатки при пониженной скорости подачи, чтобы аккуратно заточить сверхострые микроскопические заусенцы, оставшиеся в результате производственного процесса. Если заставить совершенно новое лезвие выполнить резку на полной скорости и с большой подачей, эти заусенцы немедленно сломаются, оставив тусклую, сколотую кромку уже через несколько минут после установки. Всегда точно сопоставляйте характеристики лезвия с материалом и соблюдайте строгие протоколы обкатки.
Промышленные лезвия требуют профилактического обслуживания. Использование лезвия до тех пор, пока оно полностью не выйдет из строя, повредит ваше оборудование и испортит вашу продукцию. Вы должны установить интервалы профилактического технического обслуживания в зависимости от объема производства и абразивности материала. Ожидание снижения качества резки перед заменой полотна — это стратегия реагирования, которая гарантирует нестабильную производительность производства.
Внедрите протокол плановой проверки. Операторы должны проверять лезвия на наличие микротрещин, отсутствия зубов и чрезмерного скопления смолы. Регулярная очистка поверхности лезвия предотвращает истирание, вызывающее трение. Если на лезвии появляются признаки затупления, немедленно снимите его для профессиональной заточки. Правильно обслуживаемое и своевременно заточенное лезвие работает стабильно и предотвращает катастрофические сбои при резании, которые приводят к остановке производственных линий.
Мастеринг Как выбрать промышленные лезвия требует системного подхода. Вы должны исключить неподходящие варианты, строго оценив ограничения материала, возможности станка и требуемое качество резки. Подложка определяет металлургию, желаемая отделка определяет геометрию, а оборудование определяет физические размеры.
Партнерство с опытным ведущим производителем в отрасли позволяет легко найти компромиссные инженерные решения. Обладая многолетним опытом в области точного машиностроения и изготовления лезвий по индивидуальному заказу, Hangjin поставляет высокопроизводительные промышленные лезвия, разработанные в соответствии с точными металлургическими и геометрическими спецификациями, обеспечивая максимальную эксплуатационную эффективность и увеличенный срок службы инструмента для глобальных производственных операций.
Примите незамедлительные меры по оптимизации операций резки, выполнив следующие действия:
Проведите аудит своих текущих производственных линий, чтобы выявить конкретные области отходов материалов или частые поломки инструментов.
Задокументируйте точные физические свойства, включая твердость и абразивность, наиболее часто обрабатываемых материалов.
Проконсультируйтесь напрямую со специализированным инженером по инструментам, чтобы запросить тестирование образцов конкретного материала на основе ваших рабочих параметров.
Внедрите строгий график профилактического обслуживания и заточки, чтобы предотвратить катастрофические отказы в резании.
Ответ: Материальный субстрат является основной переменной. Его твердость, плотность, абразивность и термическая чувствительность определяют все остальные решения. Эти факторы определяют требуемую марку стали, покрытие поверхности, геометрию зубьев и толщину лезвия, необходимые для достижения чистого разреза без повреждения инструмента.
Ответ: Преждевременная поломка обычно происходит из-за неправильного натяжения, неправильной скорости подачи или использования неправильного шага зубьев. Если с материалом зацепится менее трех зубьев, лезвие зацепится и сломается. Неправильная обкатка нового лезвия также приводит к ранним микропереломам.
Ответ: Выбирайте лезвие с тонким пропилом при резке дорогостоящих материалов, когда минимизация отходов имеет решающее значение или когда ваша машина имеет низкую мощность. Убедитесь, что материал не настолько плотный, чтобы тонкий корпус лезвия отклонялся во время резки.
Ответ: Карбид вольфрама обладает чрезвычайной твердостью и исключительной износостойкостью, что делает его идеальным для резки высокоабразивных материалов, таких как стекловолокно или композиты. Она сохраняет заточку намного дольше, чем быстрорежущая сталь, но более хрупкая и восприимчивая к ударам.
Ответ: Горение возникает из-за чрезмерного трения и накопления тепла. Обычно это происходит из-за слишком медленной подачи материала, использования лезвия со слишком большим количеством зубьев, которое забивает пищеводы, или использования тупого лезвия, которое трет, а не разрезает субстрат.
Ответ: Нет. Для металла требуются лезвия с высокой структурной жесткостью, определенными передними углами и термостойкой металлургией, такой как HSS. Пластмассы требуют острых, полированных кромок и теплоотводящей геометрии, чтобы предотвратить плавление материала и натирание корпуса лезвия.


