Los procesos de corte industrial frecuentemente actúan como el principal cuello de botella en las instalaciones de fabricación y embalaje. Cuando falla una cuchilla, toda la línea de producción se detiene. Esta falla mecánica causa directamente tiempos de inactividad inesperados, picos en el desgaste del motor de la máquina y pérdida inmediata de ingresos. Los gerentes de planta y los equipos de adquisiciones enfrentan un dilema operativo constante. Puede conformarse con los frecuentes ciclos de reemplazo de las hojas OEM disponibles en el mercado, o puede justificar el tiempo de ingeniería inicial requerido para las herramientas personalizadas. Decidir entre Las cuchillas para máquinas estándar y personalizadas requieren mirar más allá de las comparaciones de precios unitarios básicos. Debe evaluar la ciencia de los materiales, la geometría de los bordes y las variables específicas de su entorno de producción. Esta guía desglosa cómo evaluar sus aplicaciones de corte y determinar qué estrategia de cuchilla maximiza su eficiencia operativa.
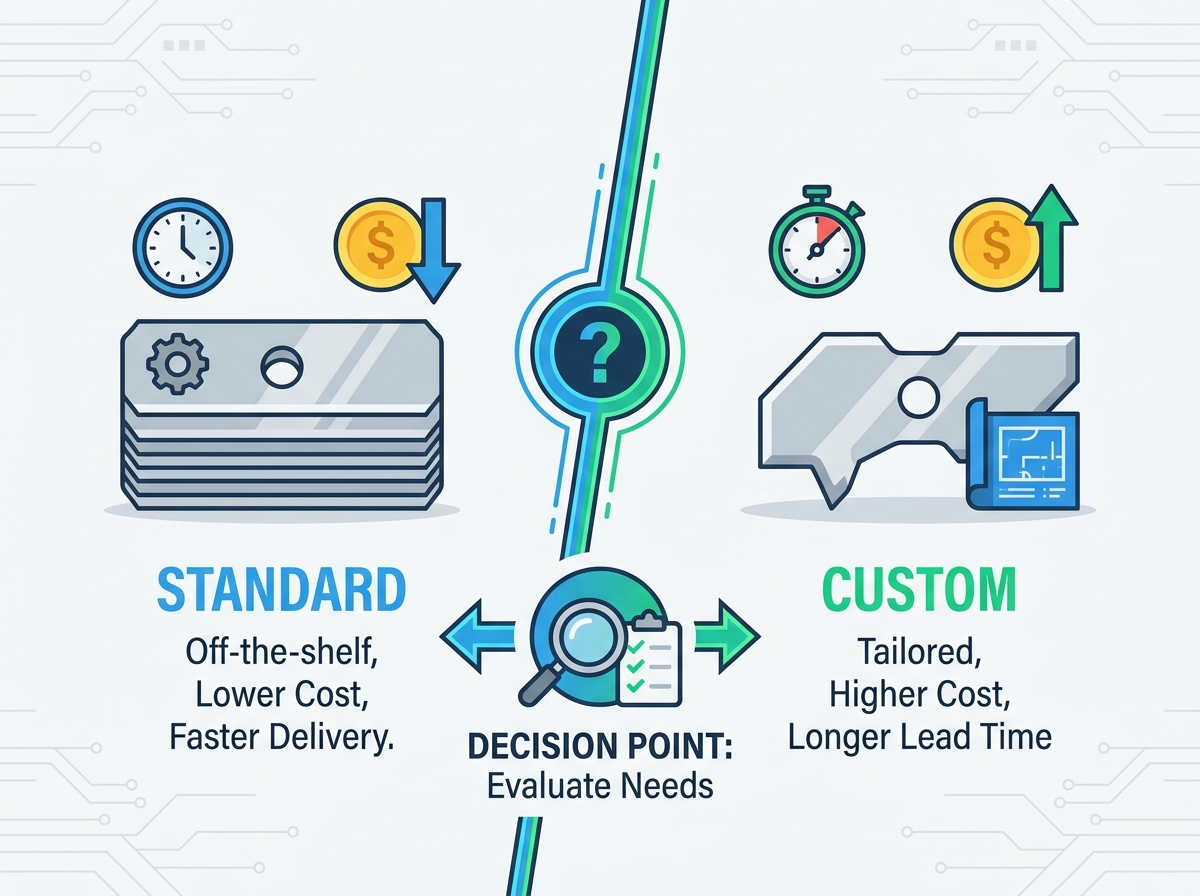
Estandarización equivale a velocidad: las cuchillas estándar y OEM brindan disponibilidad inmediata y costos básicos predecibles, lo que las hace adecuadas para aplicaciones comunes y maquinaria estándar.
La personalización impulsa el retorno de la inversión: las cuchillas para máquinas personalizadas reducen los gastos a largo plazo mediante el uso de metalurgia específica de la aplicación, geometrías de borde optimizadas y tratamientos térmicos especializados para extender la vida útil y reducir la carga de la máquina.
El tiempo de inactividad dicta la decisión: la métrica principal para elegir lo personalizado en lugar de lo estándar es el costo por hora del tiempo de inactividad de la máquina requerido para los cambios de hojas.
El enfoque híbrido: la mayoría de las instalaciones se benefician de un inventario mixto: dependen de cuchillas estándar para cortes de rutina y utilizan cuchillas personalizadas específicamente para operaciones de cuello de botella.
La investigación de proveedores es fundamental: la transición a hojas personalizadas introduce riesgos de ingeniería y plazos de entrega, lo que requiere un socio de fabricación con prototipos probados, soporte de ingeniería directo y estrictos controles de tolerancia.
Tabla de contenido
Palanca
Cuchillas industriales estándar versus personalizadas: lo que necesita saber
Características de las hojas disponibles en el mercado
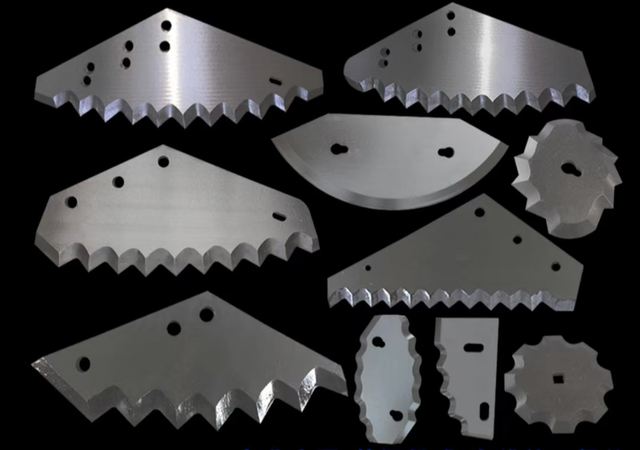
Las cuchillas para máquinas estándar representan las herramientas de corte predeterminadas que se suministran con maquinaria nueva o se venden a través de grandes catálogos industriales. Estos incluyen reemplazos OEM y cuchillos de fábrica producidos en masa. Los fabricantes diseñan estos blades para casos de uso amplios y promedio en lugar de un rendimiento máximo en aplicaciones específicas. Los materiales típicos incluyen aceros al carbono estándar como 1095 o aleaciones inoxidables básicas como 440C. Estos metales ofrecen un rendimiento aceptable en una amplia gama de tareas no exigentes. Las geometrías de los bordes siguen siendo generalizadas. Un bisel estándar de 30 grados es común porque proporciona un borde duradero que resiste el desconchado inmediato, incluso si carece de la eficiencia de corte de un ángulo más agudo.
Las fábricas producen hojas estándar utilizando métodos de fabricación de gran volumen. El estampado y el corte por láser básico mantienen los costos unitarios increíblemente bajos. Sin embargo, estas técnicas de producción agresivas suelen introducir microimperfecciones. El estampado corta el metal, creando fracturas microscópicas a lo largo del borde. El corte por láser deja una zona afectada por el calor que puede alterar la dureza del acero cerca de la superficie de corte. Estas realidades de fabricación significan que la hoja comienza con un filo ligeramente comprometido incluso antes de ingresar a sus instalaciones.
Cuando sacas una hoja estándar de un catálogo, aceptas un acabado superficial genérico. Las hojas producidas en masa rara vez se someten a operaciones secundarias de esmerilado o pulido. Las estrías microscópicas que deja la muela primaria crean puntos de fricción. A medida que la hoja pasa a través de sustratos densos como caucho grueso o cartón corrugado de paredes múltiples, estos puntos de fricción generan calor. El calor degrada el temple del acero, lo que provoca un rápido laminado de los bordes. Las hojas estándar a menudo presentan un ligero descentramiento dimensional. Una variación de sólo unas pocas milésimas de pulgada puede parecer insignificante, pero a 3000 RPM, esa desviación se traduce en vibración, mala calidad de corte y desgaste acelerado de los cojinetes del husillo de la máquina.
Cuándo elegir cuchillos estándar (criterios de éxito)
Las cuchillas estándar funcionan perfectamente en escenarios operativos específicos. Las producciones de bajo volumen rara vez estresan lo suficiente a una pala como para justificar una ingeniería personalizada. Si una máquina sólo funciona unas pocas horas a la semana, una hoja básica de acero al carbono probablemente durará meses. Los materiales no abrasivos, como el papel de copia estándar, los plásticos blandos o los textiles básicos, se cortan fácilmente sin necesidad de metalurgia avanzada. Las hojas estándar también destacan en maquinaria heredada donde las especificaciones originales del OEM se alinean perfectamente con sus necesidades operativas actuales.
La principal ventaja de los cuchillos estándar es su adquisición inmediata. Se enfrenta a cero plazos de ingeniería. Cuando una hoja se rompe, sacas una de repuesto del almacén de herramientas o pides una para entregarla al día siguiente. La gestión del inventario sigue siendo sencilla para las estaciones de corte no críticas. Las palas estándar también tienen sentido para entornos de entrenamiento. Los nuevos operadores podrían estrellar accidentalmente una máquina o desalinear la alimentación de material. Destruir una hoja estándar barata durante un error de entrenamiento es mucho menos doloroso que arruinar una herramienta personalizada de alta ingeniería.
Considere una instalación que opera una línea de empaque secundario que solo opera durante los turnos estacionales pico. La máquina corta película retráctil estándar de polietileno de baja densidad (LDPE). El material es limpio, no abrasivo y la velocidad de la línea es moderada. En este escenario, una hoja de repuesto OEM estándar es la opción correcta. Las demandas operativas no justifican las horas de ingeniería necesarias para diseñar un perfil personalizado. Simplemente necesita un borde afilado disponible bajo demanda.
Limitaciones inherentes y costos ocultos
Depender exclusivamente de blades disponibles en el mercado introduce cargas operativas ocultas. Los cambios frecuentes consumen horas de mano de obra de mantenimiento. Cada vez que es necesario reemplazar una cuchilla, los técnicos deben bloquear la máquina, quitar las protecciones de seguridad, desatornillar las carcasas e instalar la nueva cuchilla. Luego deben desplazar la hoja, ajustar las holguras y realizar cortes de prueba. Este proceso puede consumir fácilmente 45 minutos. Si un material abrasivo le obliga a cambiar las cuchillas estándar dos veces por turno, perderá horas de capacidad de producción al día.
La retención de los bordes sigue siendo muy inconsistente en aplicaciones de alto estrés. Las hojas estándar se desafilan rápidamente al cortar sustratos densos o abrasivos. Depender únicamente de un único OEM o fabricante de máquinas crea distintas vulnerabilidades en la cadena de suministro. Las hojas estándar patentadas a menudo llevan marcas de marca originales infladas. Termina pagando una prima por un rendimiento estrictamente promedio simplemente porque la hoja tiene estampado el logotipo del fabricante de la máquina.
Cuando una hoja estándar comienza a fallar, rara vez ocurre de manera uniforme. Notará un embotamiento localizado donde el flujo de material es más intenso. Los operadores a menudo intentan compensar aumentando la presión de corte o ajustando el cilindro del yunque. Esta solución temporal obliga a la máquina a trabajar más, lo que aumenta el consumo de amperaje eléctrico del motor de accionamiento. Con el tiempo, este aumento de carga provoca fallas prematuras del motor y fallas en las transmisiones. La cuchilla estándar barata acaba provocando una avería mecánica masiva.
Por qué las cuchillas para máquinas personalizadas ofrecen un mejor retorno de la inversión
Optimización geométrica y de materiales
La fabricación personalizada desbloquea el poder de la metalurgia avanzada. Los ingenieros seleccionan materiales adaptados específicamente al sustrato que procesa. El acero para herramientas D2 ofrece una resistencia al desgaste excepcional para aplicaciones de embalaje pesado. El acero de alta velocidad M2 soporta temperaturas elevadas sin perder los estribos, lo que lo hace ideal para entornos de alta fricción. El carburo de tungsteno proporciona una longevidad extrema para materiales altamente abrasivos como cartón corrugado reciclado, fibra de vidrio o caucho. Los aceros pulvimetalúrgicos ofrecen estructuras de grano increíblemente uniformes, eliminando los puntos débiles que se encuentran en las aleaciones fundidas estándar.
Los perfiles de borde personalizados son tan importantes como la selección del acero. La ingeniería de perfiles más delgados crea bordes más afilados. Un afilador hueco personalizado de 15 grados corta limpiamente la película estirable sin aplastar ni rasgar el material. Esta fricción de corte reducida reduce directamente el consumo eléctrico del motor de la máquina. Los tratamientos térmicos especializados mejoran aún más la durabilidad de la hoja. El templado criogénico hace caer el acero a temperaturas bajo cero, transformando la austenita retenida en martensita más dura. El endurecimiento localizado del borde permite que la superficie de corte alcance la máxima dureza mientras que el núcleo de la hoja permanece lo suficientemente flexible como para absorber los impactos.
Más allá del bisel primario, los ingenieros pueden diseñar ángulos compuestos. Un ángulo compuesto presenta un bisel primario duradero para resistencia al impacto, respaldado por un ángulo de alivio secundario que reduce la fricción de la superficie a medida que la hoja pasa a través del sustrato. Esta geometría es muy eficaz en el corte de caucho o espuma gruesa, donde el material atascado es un problema constante. El ángulo de alivio evita que el sustrato pellizque la hoja, manteniendo baja la temperatura de funcionamiento y evitando que el material se derrita en el filo.
Guía de selección de materiales de cuchillas industriales
Tipo de aleación
Características primarias
Aplicaciones industriales ideales
Acero para herramientas D2
Alto carbono, alto cromo. Excelente resistencia al desgaste y tenacidad moderada.
Embalajes pesados, plásticos gruesos, conversión de papel en general.
Acero de alta velocidad M2
Conserva la dureza a temperaturas elevadas. Resiste la degradación térmica.
Corte longitudinal de alta velocidad y corte continuo con mucha fricción.
Carburo de tungsteno
Extrema dureza y resistencia a la abrasión. Frágil ante fuertes impactos.
Cartón corrugado reciclado, fibra de vidrio, películas abrasivas.
CPM 10V (Polvo metálico)
Estructura de grano uniforme. Excepcional retención de bordes sin la fragilidad del carburo.
Fabricación continua de gran volumen, composites densos.
Cuándo invertir en fabricación personalizada
Ciertos puntos de activación operativos justifican la inversión en fabricación personalizada. El procesamiento de materiales nuevos o altamente abrasivos destruye rápidamente las hojas estándar. El cartón reciclado, por ejemplo, contiene sílice incrustada y fragmentos de vidrio que mastican acero al carbono básico en horas. La modificación de la maquinaria para lograr un mayor rendimiento también exige herramientas de corte más resistentes. Cuando aumenta la velocidad de la línea, la fricción aumenta exponencialmente. Las hojas estándar se sobrecalientan y deforman en estas condiciones.
Las tasas de falla inaceptables con blades estándar sirven como una señal clara para una actualización. Si experimenta constantes desplazamientos, astillas o roturas de los bordes, la herramienta estándar no cumple con la aplicación. La fabricación personalizada también rescata equipos más antiguos. La ingeniería inversa de palas OEM obsoletas mantiene operativa la maquinaria heredada confiable. Los ingenieros pueden tomar una hoja desgastada de una máquina descontinuada, mapear sus dimensiones y mecanizar un reemplazo utilizando aleaciones modernas. A menudo, la nueva hoja personalizada tiene un rendimiento muy superior a las especificaciones originales de fábrica.
El flujo de trabajo de ingeniería inversa requiere mediciones de precisión. Un fabricante personalizado utilizará comparadores ópticos y máquinas de medición de coordenadas (CMM) para mapear la geometría exacta de su hoja desgastada. Tienen en cuenta los patrones de desgaste para comprender exactamente cómo interactúa la hoja con el sustrato. A partir de ahí, generan un nuevo modelo CAD, a menudo engrosando el lomo para darle rigidez o alterando las ranuras de montaje para permitir un desplazamiento más fácil durante la instalación. Obtendrá una hoja que se adapta perfectamente a su vieja máquina pero que corta como una herramienta moderna de alto rendimiento.
Compensaciones iniciales: plazos de entrega y creación de prototipos
Los pedidos personalizados implican realidades logísticas innegables. Debe tener en cuenta el tiempo de ingeniería y diseño CAD inicial. Los ingenieros necesitan tiempo para analizar sus palas averiadas, comprender la cinemática de su máquina y redactar nuevos planos. Las fases de creación de prototipos añaden semanas al cronograma. No se puede simplemente pedir una hoja personalizada y esperarla mañana. Los plazos de entrega iniciales son mucho más largos que los de comprar por catálogo.
La planificación estratégica mitiga fácilmente estos retrasos iniciales. El largo plazo de entrega sólo se aplica al primer pedido. Una vez que el fabricante finaliza el diseño y demuestra que el prototipo funciona, la producción se acelera. Los pedidos abiertos garantizan un suministro constante de hojas personalizadas. Los programas de almacenamiento permiten al fabricante mantener las hojas terminadas en sus estantes y enviarlas en el momento en que emite un pedido. La gestión de inventario predictiva elimina los tiempos de espera para todas las entregas posteriores.
Durante la fase de creación de prototipos, se espera probar varias iteraciones. El primer prototipo podría presentar un bisel compuesto agresivo que corta maravillosamente pero se astilla después de 10.000 ciclos. Los ingenieros tomarán esos datos, ajustarán el tratamiento térmico para aumentar la dureza del núcleo y enviarán un segundo prototipo. Este proceso iterativo requiere paciencia por parte de su equipo de producción. Está desarrollando una solución mecánica permanente para un cuello de botella en la producción.
Factores clave a considerar antes de comprar cuchillas para máquinas
Valor a largo plazo versus gasto inicial
Al evaluar cuchillas de máquina estándar versus cuchillas personalizadas , debe calcular el gasto operativo real durante la vida útil de la herramienta. Un precio de compra inicial bajo a menudo oculta un alto costo operativo. Para comprender el valor real, debe realizar un seguimiento de varias métricas. Registre el precio unitario exacto de la hoja. Calcule la pérdida de ingresos por minuto de inactividad de la máquina. Agregue el salario por hora del técnico de mantenimiento que realiza el intercambio. Finalmente, divida esa suma total por la cantidad de cortes exitosos que logra la hoja.
Los cuchillos estándar ofrecen un atractivo precio de compra inicial. Sin embargo, si requieren cambios semanales, los costos acumulados del tiempo de inactividad destruirán sus márgenes de beneficio. Los cuchillos personalizados ofrecen un alto valor a largo plazo. Generan enormes ahorros operativos al permanecer más tiempo en la máquina. Un blade personalizado de primera calidad puede requerir una inversión inicial mayor, pero si dura diez veces más, el gasto operativo general se reduce drásticamente.
Analicemos el marco de cálculo de los gastos operativos a largo plazo. Necesita datos concretos de su planta de producción.
Documente el tiempo exacto que lleva realizar un cambio completo de hoja, desde el bloqueo/etiquetado hasta el primer corte de producción exitoso.
Multiplique ese tiempo por el costo del tiempo de inactividad por hora de sus instalaciones (incluidos los ingresos de producción perdidos y los gastos generales).
Sume la tasa de mano de obra de los técnicos de mantenimiento que realizan el trabajo.
Agregue el precio de compra de la hoja.
Divida esta cifra total por el número total de pies lineales o unidades individuales cortadas antes de que falle la hoja.
Cuando se utiliza esta fórmula, la hoja estándar barata casi siempre cuesta más por corte que la hoja diseñada a medida.
Escalabilidad de la producción y coherencia del rendimiento
Las cuchillas estándar frecuentemente obstaculizan las líneas de producción de alta velocidad. Se desgastan rápidamente al aumentar la fricción. A medida que el borde se degrada, la calidad del corte disminuye. Luego, los operadores deben reducir la velocidad de la máquina para compensar la cuchilla defectuosa. Esto acelera la producción de toda su instalación. No puede escalar la producción si sus herramientas de corte no pueden soportar la velocidad.
Los cuchillos personalizados se adaptan directamente a sus objetivos de producción. Los ingenieros los diseñan para resistir calor intenso a RPM más altas y tiempos de ciclo más rápidos. La metalurgia avanzada disipa el calor de manera eficiente. La geometría de borde optimizada reduce la resistencia. El rendimiento se mantiene constante desde el primer turno del lunes hasta el último turno del viernes. Usted mantiene las velocidades máximas de la línea sin sacrificar la calidad del corte ni generar material de desecho excesivo.
La reducción de desperdicios es un factor importante en la consistencia del desempeño. Cuando una hoja estándar se desafila, deja de cortarse y comienza a rasgarse. En una operación de conversión de papel, esto genera un exceso de polvo. Ese polvo obstruye los sensores, atasca los cojinetes y contamina el producto final. En el corte de películas plásticas, una cuchilla sin filo estira el material antes de cortarlo, lo que genera bordes deformados que no superan el control de calidad. Las hojas personalizadas mantienen la integridad de sus bordes, lo que garantiza cortes limpios y precisos que mantienen sus contenedores de chatarra vacíos y altos índices de rendimiento.
Requisitos de control de calidad y tolerancia
Los cuchillos de fábrica producidos en masa tienen variaciones de tolerancia aceptables. Una hoja puede ser un poco más gruesa que la siguiente. Los orificios de montaje pueden estar desviados por una fracción de milímetro. Estas ligeras diferencias obligan a los operadores a ajustar la máquina durante cada cambio. Deben usar cuñas, ajustar los tornillos de fijación y realizar múltiples cortes de prueba para marcar la nueva hoja.
La fabricación personalizada utiliza rectificado CNC y mecanizado por descarga eléctrica por hilo (EDM). La electroerosión por hilo corta acero con chispas eléctricas, dejando cero zonas afectadas por el calor. Tiene tolerancias de hasta una diezmilésima de pulgada. Cuando una hoja se mecaniza con esta precisión, cae directamente sobre los pasadores de montaje. Tolerancias más estrictas conducen a tiempos de preparación de la máquina drásticamente más rápidos. Elimina la necesidad de calibración manual. La hoja simplemente encaja perfectamente en todo momento.
Considere un eje cortador de múltiples hojas utilizado en envases flexibles. Si instala diez hojas estándar, las ligeras variaciones de espesor se agravan a lo largo del eje. Cuando llegue a la décima hoja, el error acumulativo podría hacer que los anchos de corte queden completamente fuera de las especificaciones. Las hojas personalizadas fabricadas con tolerancias ultra estrictas eliminan este error acumulativo. Puede apilarlos en un eje sabiendo que las dimensiones finales serán exactamente las diseñadas. Esta precisión reduce la carga de su equipo de mantenimiento y garantiza la consistencia del producto. Las tolerancias estrictas evitan que el polvo del material se acumule en espacios microscópicos entre la hoja y el soporte, lo que a menudo provoca que las hojas estándar se atasquen y se atasquen.
La estrategia híbrida: equilibrio entre el inventario estándar y el personalizado
La mayoría de las instalaciones no necesitan hojas personalizadas para cada máquina en el piso. Un enfoque de asignación estratégica funciona mejor. Utilice cuchillos estándar para tareas de corte rutinarias y sin estrés. Si una máquina corta papel estándar a bajas velocidades, siga usando las cuchillas OEM económicas. Esto controla sus costos básicos de herramientas para entre el 80 y el 90 por ciento de sus operaciones.
Implemente cuchillas de máquina personalizadas estrictamente para el 10 al 20 por ciento restante de sus aplicaciones. Apunte a las máquinas que actúan como cuellos de botella en la producción. Concéntrese en las líneas que procesan materiales altamente abrasivos o que funcionan a máxima capacidad. Al aislar su presupuesto de herramientas personalizadas para las aplicaciones más exigentes, maximiza el retorno de su inversión y mantiene bajos los costos generales de mantenimiento.
Comparación operativa de herramientas de corte industriales
Característica
Cuchillas estándar/OEM
Cuchillas diseñadas a medida
Selección de materiales
Acero al carbono básico, inoxidable estándar (1095, 440C)
Aleaciones avanzadas (D2, M2, carburo de tungsteno, metales en polvo)
Geometría de borde
Ángulos generalizados (normalmente biseles de 30 grados)
Específico de la aplicación (rectificados huecos, ángulos compuestos)
Plazo de entrega de adquisiciones
Inmediato (disponible en el mercado)
4-8 semanas inicialmente (baja con programas de almacenamiento)
Tiempo de configuración de la máquina
Variable (a menudo requiere calce y calibración)
Mínimo (las tolerancias ultra ajustadas garantizan un ajuste perfecto)
El más adecuado para...
Tareas de corte rutinarias, no abrasivas y de bajo volumen.
Operaciones de cuello de botella, altamente abrasivas y de alta velocidad
Cómo equilibrar las hojas estándar y personalizadas en su inventario
Gestionar la transición de OEM a personalizado
Cambiar los tipos de palas conlleva un riesgo operativo inherente. Una cuchilla personalizada mal diseñada puede causar tanto tiempo de inactividad como una cuchilla estándar defectuosa. Un proceso de adopción mitigado protege su cronograma de producción. Comience con una auditoría de ingeniería exhaustiva de sus blades estándar fallidos. No los arrojes simplemente a la papelera. Examínelos con aumento. El desconchado indica que el acero es demasiado duro para la carga de impacto. El laminado de bordes significa que el acero es demasiado blando. El desgaste desigual indica problemas de alineación de la máquina.
Proporcione estos datos de falla a su fabricante personalizado. A continuación, pase a la creación de prototipos en lotes pequeños. Nunca reemplace todas las cuchillas de la instalación a la vez. Ejecute pruebas A/B controladas en una sola máquina. Instale el prototipo personalizado y realice un seguimiento de su rendimiento en comparación con una máquina que ejecuta la hoja estándar. Mida la calidad del corte, el consumo de amperaje del motor y el total de cortes antes de fallar. Las nuevas palas solo se implementarán en todas las instalaciones después de que el prototipo demuestre su valor.
Para ejecutar una prueba A/B adecuada, aísle tantas variables como sea posible. Ejecute exactamente el mismo sustrato en ambas máquinas. Asegúrese de que los operadores operen las máquinas a velocidades de línea idénticas. Haga que su equipo de mantenimiento registre el consumo de amperios en los motores de accionamiento principal al inicio y al final del turno. Una hoja personalizada con una geometría de borde optimizada mostrará un consumo de amperaje notablemente más bajo y más consistente con el tiempo, lo que demuestra que está reduciendo la tensión mecánica en su equipo.
Las hojas personalizadas, especialmente las hechas de carburo de tungsteno, requieren procedimientos de manipulación diferentes a los de las hojas de acero estándar. El carburo es increíblemente duro pero quebradizo. Si un técnico de mantenimiento deja caer una hoja con punta de carburo sobre un piso de concreto, se romperá. Debe capacitar a su personal sobre técnicas adecuadas de manipulación, almacenamiento e instalación. Implemente estrictas especificaciones de torque para los pernos de montaje. Apretar demasiado una hoja personalizada puede deformar el perfil, anulando las tolerancias ultra estrictas logradas durante el proceso de mecanizado CNC. Utilice llaves dinamométricas y siga la secuencia de montaje exacta del fabricante para garantizar que la hoja se asiente perfectamente contra el yunque o la placa de respaldo.
Investigación de fabricantes de cuchillos personalizados
No todos los proveedores de palas poseen las capacidades de ingeniería necesarias. Muchos son simplemente distribuidores que se hacen pasar por fabricantes. Evaluar rigurosamente a los socios potenciales. Busque capacidades internas de tratamiento térmico. Si un proveedor subcontrata el tratamiento térmico, pierde el control directo sobre la fase más crítica de la fabricación de palas. Los hornos de vacío internos garantizan que el acero alcance la dureza exacta requerida.
Exigir una estricta trazabilidad del material. Necesita certificados de fábrica para demostrar que el acero D2 que solicitó es en realidad acero D2. Asegúrese de que el fabricante tenga las certificaciones ISO pertinentes para la gestión de calidad. También deben estar dispuestos a firmar acuerdos de confidencialidad (NDA) para proteger sus procesos de corte patentados. Se requiere comunicación directa entre ingenieros. Un verdadero fabricante personalizado adopta un enfoque consultivo y de resolución de problemas. Los proveedores de catálogos simplemente procesan las transacciones.
Al entrevistar a un posible fabricante de cuchillas personalizadas, haga preguntas técnicas específicas.
¿Realizan todo el rectificado CNC y el mecanizado por electroerosión por hilo internamente?
¿Puede proporcionarnos un análisis metalúrgico de nuestras palas fallidas actuales?
¿Cuál es su protocolo estándar para manejar las revisiones de prototipos si el primer diseño falla?
¿Ofrecen inventario administrado por el proveedor o programas de almacenamiento de pedidos generales para reducir los tiempos de entrega después de la fase de diseño inicial?
Si el proveedor duda o da respuestas vagas, busque otro socio fabricante. Necesita una empresa que entienda la cinemática industrial, no solo la fabricación de metales.
Conclusión
Tome las siguientes medidas inmediatas para optimizar sus operaciones de corte industrial y eliminar los cuellos de botella de producción:
Recoja cinco hojas desgastadas de su máquina más problemática y examine los bordes cortantes con lupa para identificar modos de falla específicos, como astillamiento o rodadura.
Calcule el costo exacto del tiempo de inactividad por hora para los cambios de hojas, teniendo en cuenta la pérdida de ingresos por producción y las tasas de mano de obra de mantenimiento.
Solicite una consulta de ingeniería directa con un fabricante de cuchillas industriales especializado para explorar mejoras de materiales como carburo de tungsteno o acero de alta velocidad M2.
Implemente una prueba A/B a pequeña escala en una única máquina con cuello de botella utilizando un prototipo de hoja personalizada antes de comprometerse con una implementación en toda la instalación.
Asociarse con un líder de fabricación establecido puede agilizar enormemente esta transición. Aprovechando décadas de experiencia en ingeniería de precisión e instalaciones de producción CNC de última generación, Hangjin ofrece soluciones de corte industrial personalizadas diseñadas para maximizar la vida útil, eliminar costosos tiempos de inactividad operativos y elevar la rentabilidad a largo plazo de sus instalaciones.
Preguntas frecuentes
P: ¿Cuál es la diferencia de precio entre las cuchillas para máquina estándar y las personalizadas?
R: Los cuchillos personalizados conllevan costos unitarios y de ingeniería iniciales más altos. Sin embargo, normalmente cuestan mucho menos por corte durante su vida útil total. La mayor durabilidad y la drástica reducción del tiempo de inactividad de las máquinas compensan rápidamente la inversión inicial, haciéndolas más económicas para operaciones de gran volumen.
P: ¿Cuánto tiempo lleva fabricar palas industriales personalizadas?
R: La producción y creación de prototipos iniciales normalmente requieren de cuatro a ocho semanas para tener en cuenta el diseño CAD y el mecanizado personalizado. Una vez finalizado el diseño, los plazos se reducen significativamente. Los fabricantes utilizan programas de almacenamiento y pedidos abiertos para reducir a cero los tiempos de entrega de nuevos pedidos.
P: ¿Se pueden fabricar cuchillas personalizadas para maquinaria antigua u obsoleta?
R: Sí. Los fabricantes utilizan procesos de ingeniería inversa en hojas desgastadas o esquemas antiguos. El mecanizado CNC moderno permite a los ingenieros recrear y, a menudo, mejorar las especificaciones originales del OEM, manteniendo la maquinaria heredada funcionando de manera eficiente sin necesidad de actualizar toda la línea de producción.
P: ¿Qué materiales son mejores para las cuchillas para máquinas personalizadas de alto desgaste?
R: Los estándares de la industria para desgaste extremo incluyen carburo de tungsteno, CPM 10V y acero de alta velocidad M2. La selección final del material depende completamente del sustrato específico que se esté procesando, la velocidad de funcionamiento de la máquina y la resistencia al impacto requerida.
P: ¿Son los cuchillos industriales OEM mejores que los cuchillos personalizados del mercado de accesorios?
R: Las cuchillas OEM están diseñadas para casos de uso promedio para mantener bajos los costos iniciales de compra de la máquina. Las cuchillas personalizadas del mercado de accesorios están diseñadas específicamente para superar la línea base OEM en aplicaciones específicas de alto estrés mediante el uso de metalurgia superior y geometrías de borde optimizadas.
P: ¿Cómo sé si necesito una geometría de borde personalizada?
R: Busque signos de rendimiento de corte deficiente con hojas estándar. El aplastamiento del material, el desgarro, la generación excesiva de polvo, el rápido rodamiento del borde o el aumento del consumo eléctrico del motor de la máquina indican que la geometría del borde actual no es adecuada para la aplicación.
Nanjing Hangjin Machinery Equipment Co., Ltd. es un fabricante profesional que ofrece varios tipos de hojas y cuchillos, ampliamente utilizados en acero, agricultura, ganadería, fabricación de papel, embalaje, silvicultura, baterías de litio, algodonería, plástico, alimentos, etc.