
Просмотры: 0 Автор: Редактор сайта Время публикации: 13 августа 2026 г. Происхождение: Сайт


Многие операторы полагают, что более высокая твердость по Роквеллу (HRC) автоматически означает лучший режущий инструмент. Это предположение приводит к огромным ошибкам в спецификациях как в цехах, так и на местах. Когда вы неправильно понимаете обратную зависимость между Твердость лезвия или прочность , в конечном итоге вы получите катастрофический выход инструмента из строя. В условиях сильных ударов хрупкая, перезакаленная сталь мгновенно сломается. И наоборот, среда с высокой абразивностью разъедает мягкую и прочную сталь, вынуждая вас проводить бесконечные циклы заточки, что снижает производительность.
Вам нужна надежная основа для оценки металлургии стали, термообработки, геометрии кромок и техники пользователя. Это позволяет вам указать точный баланс, необходимый для ваших конкретных эксплуатационных требований и возможностей обслуживания. Мы расскажем, как привести свойства стали в соответствие с реальным применением, чтобы вы перестали тратить время на сломанные инструменты и неподходящее оборудование.
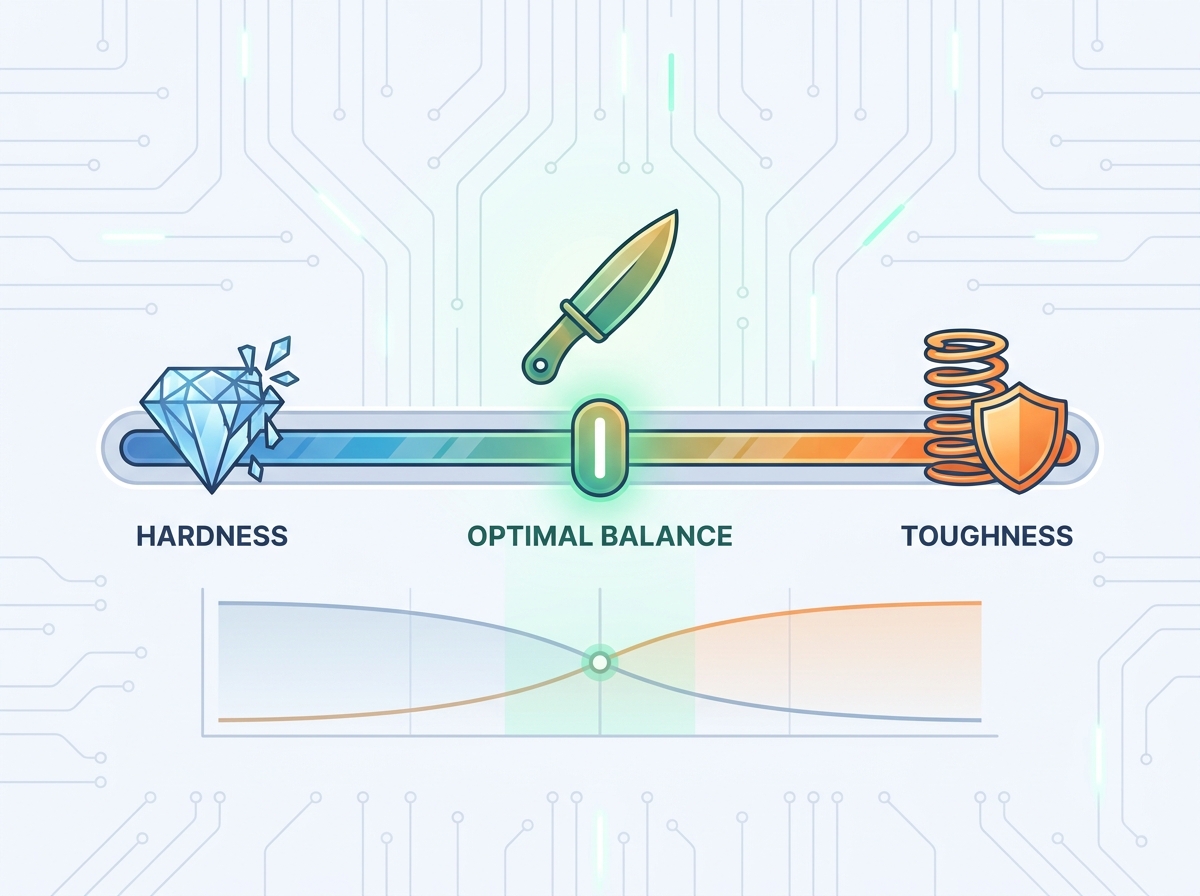
Неизбежный компромисс: твердость лезвия определяет сохранение кромки и износостойкость, тогда как прочность определяет ударопрочность и боковую долговечность; максимизация одного по своей сути компрометирует другое.
Стандарты измерения: Твердость объективно измеряется с использованием шкалы твердости Роквелла (HRC), тогда как ударная вязкость измеряется с помощью испытаний на удар (таких как Шарпи или Изод), поэтому прямые сравнения основаны на спецификациях конкретных сталей, а не на одном универсальном показателе.
Область применения диктует технические характеристики: лезвия из высокопрочного сплава превосходно подходят для точной нарезки с минимальными ударами, а лезвия с высокой прочностью обязательны для измельчения, поддевания или промышленного срезания.
Термическая обработка – великий балансировщик: конкретный протокол термообработки, применяемый производителем, часто более важен для конечного баланса производительности, чем сам необработанный стальной сплав.
Оглавление
Твердость представляет собой способность стального сплава противостоять пластической деформации, вдавливанию и абразивному износу под действием локального давления. В контексте режущих инструментов твердость является основным параметром, определяющим сохранение кромки. Это способность стали сохранять острую, утонченную вершину в течение длительного использования, не затупляясь. Более твердая стальная матрица предотвращает истирание микроскопической вершины кромки абразивными материалами.
Промышленным стандартом для измерения этого свойства является шкала твердости Роквелла, в частности шкала C (HRC), разработанная для закаленных сталей. Процесс испытаний включает вдавливание индентора с алмазным конусом под углом 120 градусов в поверхность стали под тяжелой 150-килограммовой нагрузкой. Для расчета значения HRC измеряют глубину образовавшегося углубления. Меньшее углубление приводит к более высокому числу HRC, что указывает на более твердый материал. Хотя высокая твердость гарантирует отличную износостойкость по отношению к таким материалам, как картон, стекловолокно или веревка, она фундаментально изменяет структурную целостность стальной матрицы.
Когда твердость превышает 60 HRC, сталь становится очень устойчивой к истиранию, но теряет способность изгибаться. Думайте об этом как о стекле. Стекло невероятно твердое и не царапается, но если его уронить или ударить молотком, оно разобьется. Сталь ведет себя аналогичным образом при экстремальных уровнях твердости.
Прочность является металлургическим противовесом твердости. Он определяет способность стали поглощать энергию, внезапные удары и боковые напряжения без полного разрушения, скалывания или разрушения. Когда режущий инструмент сталкивается с твердыми включениями, такими как скрытая скоба, сучок в плотной древесине или металлическая стойка, прочность определяет, как сталь реагирует на этот внезапный кинетический удар.
Необходимо различать ударную вязкость и предел текучести. Предел текучести относится к величине напряжения, необходимой для постоянного изгиба или деформации стали. Увеличение твердости естественным образом увеличивает предел текучести, а это означает, что твердое лезвие сопротивляется изгибу. Однако увеличение твердости резко снижает ударную вязкость.
Механизмы разрушения вязких сталей полностью отличаются от механизмов разрушения твердых сталей. При выходе за пределы допустимых пределов на жесткой стали с более низкой твердостью кромка будет раскачиваться или образовываться вмятины. Металл физически движется, но остается нетронутым. Зачастую этот тип повреждений можно быстро исправить с помощью хонинговального стержня. Напротив, твердая сталь, которой недостает прочности, выйдет из строя из-за микросколов или глубоких трещин. Для исправления скола на кромке требуется агрессивная переточка на грубых камнях для создания совершенно новой вершины.
Обратная зависимость между этими двумя свойствами коренится в физических реалиях зеренной структуры стали и образования карбидов. Сталь – это прежде всего сплав железа и углерода. В процессе закалки атомы углерода захватываются решеткой железа, создавая сильно напряженную, жесткую кристаллическую структуру, известную как мартенсит. Чтобы добиться более высокой твердости, металлурги увеличивают содержание углерода и вводят легирующие элементы, такие как ванадий, вольфрам или молибден, для образования чрезвычайно твердых карбидов.
Эти карбиды действуют как микроскопические булыжники, встроенные в стальную матрицу. Они исключительно хорошо противостоят износу. Однако они также создают концентраторы напряжений внутри стали. По мере увеличения содержания углерода, объема карбидов и общей твердости кристаллическая структура становится более хрупкой.
Базовое правило металлургии остается абсолютным: невозможно одновременно достичь максимальной твердости и максимальной ударной вязкости. Каждый выбор стали представляет собой определенную точку на скользящей шкале. Вы всегда отдаете приоритет одному атрибуту в зависимости от ваших конкретных задач резки.
Распространенные типы карбидов и их влияние
Тип карбида |
Твердость (по Виккерсу) |
Основная функция в стали |
Влияние на прочность |
|---|---|---|---|
Карбид железа (цементит) |
~1000 ВН |
Базовая твердость простых углеродистых сталей. |
Умеренное снижение прочности. |
Карбид хрома |
~1500 ВН |
Обеспечивает коррозионную стойкость и умеренную износостойкость. |
Значительное снижение, если карбиды становятся слишком большими. |
Карбид ванадия |
~2800 ВВ |
Чрезвычайная износостойкость и мелкозернистость. |
Сильное снижение прочности при больших объемах. |
Карбид вольфрама |
~2500 ВН |
Устойчивость к высоким температурам и устойчивость к истиранию. |
Высокая хрупкость, требует тщательной термической обработки. |
Матрица сравнения свойств стали
Диапазон HRC |
Основной атрибут |
Механизм отказа |
Идеальные приложения |
|---|---|---|---|
60-65+HRC |
Максимальное удержание края |
Микросколы, изломы, защелкивания |
Хирургические инструменты, кулинарные ножи, резка в чистых помещениях, специализированная механическая обработка. |
56-59HRC |
Сбалансированная полезность |
Незначительное качение, умеренный абразивный износ |
Инструменты для повседневного ношения, общего назначения, тактического применения, приготовления пищи |
50-55 HRС |
Максимальная ударопрочность |
Раскатывание кромок, вмятины, притупление |
Топоры, мачете, промышленные ножницы, лесозаготовительное оборудование, инструменты для сноса зданий. |
Стали, закаленные до твердости 60 HRC и выше, разработаны для особых контролируемых сред, где абразивный износ является основным препятствием. Критериями успеха этих инструментов являются увеличенное удержание кромки, способность поддерживать чрезвычайно острые углы кромки и возможности точной резки. В этом диапазоне твердости прекрасно себя чувствуют высококачественные кулинарные ножи, точные хирургические инструменты и специальные инструменты, предназначенные для нарезки мягких, но высокоабразивных материалов.
Я видел, как операторы пытались использовать лезвия твердостью 62 HRC, чтобы вскрыть деревянные ящики. Результат всегда один: сломанный кончик или массивный скол в нижней части лезвия. Стали высокой твердости очень чувствительны к разрушению при воздействии бокового крутящего момента, скручивающих движений или случайного удара о твердые материалы. Падение полотна твердостью 63 HRC на бетонный пол, скорее всего, приведет к перелому кромки. Ремонт этого повреждения требует значительного времени при использовании грубых алмазных абразивов.
На противоположном конце спектра стали, закаленные до твердости 50–55 HRC, превыше всего отдают предпочтение структурной выживаемости. Критериями успеха здесь являются максимальная долговечность, поглощение ударов и абсолютная устойчивость к катастрофическим отказам. Таковы металлургические требования к инструментам, способным выдерживать экстремальные кинетические удары и боковые нагрузки.
Идеальные применения включают мачете, топоры для валки, инструменты выживания, промышленные ножницы и тяжелое лесозаготовительное оборудование. В этих случаях инструмент должен поглощать удары о плотную древесину или посторонние предметы, не разбиваясь. Основной риск реализации — быстрая деградация границ. Эти инструменты не сохраняют острую кромку в течение длительного времени и требуют частой заточки в полевых условиях. Поскольку сталь мягче, восстановление кромки — это быстрый процесс, выполняемый с помощью обычных напильников или грубых камней.
Для подавляющего большинства задач резки общего назначения диапазон твердости 56–59 HRC предлагает наиболее практичный компромисс. Критерии успеха для этой золотой середины включают достижение приемлемого удержания кромки в сочетании с достаточной долговечностью, чтобы выдерживать случайные удары или умеренные боковые нагрузки без серьезных повреждений.
Этот диапазон твердости является стандартом для карманных инструментов, кухонных ножей западного типа и обычных лезвий. Эти инструменты выполняют широкий спектр непредсказуемых задач: от нарезки яблок до разборки тяжелых транспортных коробок. Риск реализации этого сбалансированного подхода заключается в свойственном ему ограничении «мастер на все руки». Универсальное лезвие с твердостью 58 HRC никогда не удержит заточку так долго, как специализированный нож для резки с твердостью 62 HRC, и не выдержит экстремальных рубящих ударов, которые может отмахнуться топором с твердостью 52 HRC.
Первым шагом в определении правильного металлургического баланса является строгая оценка обрабатываемых материалов. Вы должны проанализировать абразивность, плотность и консистенцию целевой среды. Резка высокоабразивных, но мягких материалов, таких как пеньковая веревка, стекловолокно или грязный картон, приводит к быстрому разрушению кромки из-за микроскопического износа. Эта среда требует высокой твердости и большого объема карбидов для поддержания эффективности резания.
И наоборот, резка плотных, неоднородных или твердых материалов требует прочности. Обработка твердых пород древесины, резка рядом со скобами или работа в условиях, когда лезвие может удариться о металлические стойки, требует стали, которая будет катиться, а не скалываться. Кроме того, оцените саму рабочую среду. Контролируемая среда позволяет безопасно использовать хрупкие инструменты высокой твердости. Неконтролируемые условия, такие как полевые работы, строительные площадки или производственные линии тяжелой промышленности, создают непредсказуемые переменные, которые делают высокую прочность обязательной.
Физическая механика того, как оператор использует инструмент, напрямую определяет требуемые свойства стали. Прецизионная резка методом выталкивания в значительной степени способствует высокой твердости. При резке наталкиванием лезвие проталкивается прямо сквозь материал с нулевым боковым перемещением. Кромка подвергается только вертикальному давлению и истиранию, что позволяет превосходно использовать тонкие и твердые геометрические формы.
Если стиль резки предполагает раскалывание камней, скручивание, боковое поддевание или агрессивное соскабливание, решающим фактором становится прочность. Любой боковой крутящий момент, приложенный к тонкой твердой кромке, приведет к разрушению хрупкой мартенситной структуры. Это особенно актуально, когда с инструментами работают неопытные пользователи или они интегрированы в автоматизированное оборудование, где боковые силы не могут полностью контролироваться. Выбор более прочной стали предотвращает микросколы и продлевает срок службы инструмента.
Доступность и возможности вашей инфраструктуры технического обслуживания должны соответствовать вашему выбору стали. Стали высокой твердости, особенно сильно легированные ванадием или вольфрамом, обладают невероятным сохранением кромки, но, как известно, их трудно обслуживать. Восстановление сколов на этих современных сплавах требует использования специализированных алмазных или керамических абразивов, моторизованного шлифовального оборудования и значительного времени простоя. Если ваша команда по техническому обслуживанию использует обычные бруски из оксида алюминия или стандартные хонинговальные стержни, высококарбидные стали просто покроют абразивами без заточки кромки.
Высокопрочные стали имеют явные преимущества в обслуживании. Поскольку они выходят из строя из-за раскатки, а не скалывания, кромку часто можно выровнять за считанные секунды с помощью стандартного стального хонинговального стержня. Когда требуется фактическое удаление материала, эти стали можно быстро восстановить в полевых условиях или в заводских цехах с помощью обычных точильных брусков или напильников. Согласование выбора стали с имеющимся оборудованием для заточки гарантирует, что инструменты останутся в рабочем состоянии без необходимости специализированного внешнего обслуживания.
Свойства стали не существуют в вакууме. Они напрямую взаимодействуют с физической геометрией лезвия. Заточка, толщина за кромкой и окончательный угол заточки меняют реальное восприятие твердости и прочности. Вы можете манипулировать геометрией, чтобы компенсировать металлургические недостатки.
Толстый стержень и тупой угол: Толстый стержень в сочетании с выпуклой заточкой и тупым углом кромки (например, 25 градусов на каждую сторону) помещает огромное количество стали непосредственно за вершиной резания. Эта прочная геометрия компенсирует меньшую вязкость более твердой стали, обеспечивая структурную поддержку и предотвращая сколы.
Тонкий позвоночник и острый угол: Тонкая, полностью плоская шлифовка с острым углом кромки (например, 12 градусов на каждую сторону) не обеспечивает никакой структурной поддержки верхушки. Эта лазерно-тонкая геометрия требует исключительно высокой твердости, чтобы предотвратить немедленный перекат или разрушение кромки под давлением.
Scandi Grinds: один широкий скос, доходящий до нуля. Это обеспечивает превосходную геометрию резьбы по дереву, но требует тщательного баланса прочности, чтобы предотвратить повреждение тонкой вершины при боковых поворотах.
При выборе инструмента необходимо убедиться, что геометрия кромки соответствует уровню твердости стали и предполагаемой задаче. Установка кромки под углом 15 градусов на топор с твердостью 52 HRC приведет к немедленному перекатыванию кромки. Если поставить лезвие под углом 25 градусов на ломтерезку с твердостью 63 HRC, она станет тусклой и клинообразной.
Самая распространенная ошибка в спецификации – попадание в ловушку твердости. Под влиянием маркетинговых кампаний, подчеркивающих экстремальные показатели твердости стали, покупатели часто требуют самую твердую сталь. Они ошибочно приравнивают твердость к общему качеству и долговечности. Это фундаментальное недопонимание приводит к чрезмерному определению HRC для приложений, требующих ударопрочности.
Реальные последствия завышения твердости очень серьезны. В тяжелых условиях эксплуатации хрупкие лезвия подвергаются катастрофическому разрушению, ломаясь под действием боковых нагрузок. Это увеличивает частоту замены и создает значительную угрозу безопасности из-за летящей стальной стружки. Выбор инструмента исключительно на основе высокого числа HRC без учета требуемой прочности гарантирует плохую производительность в непредсказуемых условиях.
Сосредоточение внимания исключительно на химическом составе стального сплава при игнорировании протокола термообработки является критической ошибкой. Термическая обработка определяет окончательную микроструктуру стали. Это великий уравнитель в металлургии. Этот процесс включает в себя несколько отдельных этапов, которые необходимо выполнить идеально.
Аустенитизация: Нагрев стали до критической температуры для растворения карбидов и обеспечения проникновения углерода в железную матрицу.
Закалка: быстрое охлаждение стали для фиксации углерода на месте с образованием твердого мартенсита.
Криогенная обработка: замораживание стали в жидком азоте для преобразования остаточного аустенита в мартенсит, максимизации твердости и стабильности.
Закалка: повторный нагрев стали до более низкой температуры для снятия внутренних напряжений, при этом небольшое количество твердости обменивается на значительное увеличение ударной вязкости.
Теоретически худший, более простой стальной сплав, прошедший оптимальную, строго контролируемую термообработку, будет постоянно превосходить сплав премиум-класса, подвергнутый ускоренному термическому циклу массового производства. Плохая термическая обработка оставляет чрезмерный остаточный аустенит, в результате чего кромка становится мягкой и клейкой. Он также может не улучшить зернистую структуру, что приведет к чрезвычайной хрупкости. Оценивайте репутацию производителя по постоянству термообработки и контролю качества, а не принимайте решения о покупке, основываясь исключительно на названии сплава, указанном на лезвии.
Процесс выбора еще больше усложняется третьей важной переменной в металлургии лопаток: коррозионной стойкостью. Выбор между нержавеющей сталью и высокоуглеродистой сталью требует дополнительных компромиссов. Чтобы классифицировать сталь как нержавеющую, металлурги должны добавить в нее значительное количество хрома, обычно более 11 процентов.
В процессе термообработки этот хром связывается с углеродом, образуя крупные карбиды хрома. Хотя эти карбиды улучшают износостойкость и предотвращают окисление, они массивны и глыбисты по сравнению с мелкозернистой структурой чистых углеродистых сталей. Эти крупные карбиды создают значительные повышенные напряжения в стальной матрице, что по своей сути снижает максимальную потенциальную вязкость сплава. Требование высокой коррозионной стойкости часто приводит к компромиссу, требуя от пользователя пожертвовать либо максимальной твердостью, либо максимальной ударной вязкостью ради содержания хрома.
Немедленно проверьте текущие режимы неисправности инструмента. Если кромки скалываются, уменьшите HRC или увеличьте угол кромки; если они катятся, увеличьте HRC.
Подберите инфраструктуру заточки в соответствии с выбором стали. Не указывайте стали с высоким содержанием ванадия, если у вашей команды есть доступ только к камням из основного оксида алюминия.
Запросите у своих производителей подробные протоколы термообработки, в частности, спросив о криогенных циклах и температурах отпуска, а не просто приняв название необработанного сплава.
Стандартизируйте выбор инструмента в зависимости от условий резки. Назначьте инструменты с твердостью 50–55 HRC для ударных задач и инструменты с твердостью более 60 HRC исключительно для контролируемой абразивной резки.
При поиске надежных промышленных лезвий решающее значение имеет партнерство с опытным производителем. Hangjin сочетает десятилетия металлургического опыта с новейшими технологиями термообработки для разработки решений резки, идеально сбалансированных для самых сложных промышленных применений.
Ответ: Единого универсального КПЧ не существует. Сверхмощный рубящий инструмент лучше всего работает с твердостью около 52–55 HRC, поглощая удары без сколов. Оптимальное лезвие общего назначения имеет твердость 57–59 HRC, обеспечивающую баланс удержания кромки и долговечности. Прецизионный слайсер имеет твердость 60–63 HRC, что обеспечивает максимальную износостойкость.
О: Да, более высокий рейтинг HRC указывает на большую устойчивость к абразивному износу, что приводит к лучшему удержанию кромки во время резки. Однако, если сталь слишком твердая для конкретной задачи, кромка будет быстро разрушаться из-за микросколов, а не из-за абразивного притупления, что ухудшает стойкость кромки.
Ответ: Предел текучести — это величина силы, необходимая для постоянного изгиба или деформации стали. Ударная вязкость — это способность стали поглощать внезапную кинетическую энергию или удар без разрушения. Увеличение твердости увеличивает предел текучести, но резко снижает ударную вязкость.
Ответ: Прецизионная выталкивающая резка с прямыми вертикальными движениями позволяет обрабатывать хрупкие стали высокой твердости, поскольку боковые напряжения сводятся к минимуму. Стили резки, включающие скручивание, поддевание, соскабливание или агрессивное измельчение камней, создают боковой крутящий момент, поэтому требуются более прочные стали, чтобы предотвратить скалывание кромки под боковыми нагрузками.
Ответ: Нет. Физические свойства стали диктуют обратную зависимость между твердостью и ударной вязкостью. Хотя современная порошковая металлургия и усовершенствованная термическая обработка улучшили общий базовый уровень обоих свойств, максимизация одного свойства всегда требует компромисса в другом.
Ответ: Термическая обработка определяет окончательную микроскопическую зернистую структуру стали. Правильные циклы аустенитизации, закалки и отпуска определяют точный баланс мартенсита и структурной целостности. Превосходная термическая обработка обеспечивает максимальную прочность твердого сплава, что делает его более важным, чем состав необработанной стали.


