El impacto operativo de la geometría de la hoja dicta directamente la velocidad de producción, el rendimiento del material y el acabado de los bordes en todas las aplicaciones de corte industrial. La elección entre mecanismos de corte lineales y rotativos constituye la base de la eficiencia de fabricación. Las herramientas desalineadas crean costos operativos ocultos. El uso del tipo de hoja incorrecto provoca un desperdicio excesivo de cortes, desgaste prematuro de las herramientas, daños térmicos a los materiales y graves cuellos de botella en la producción.
Evaluando un La diferencia entre hoja circular y hoja recta requiere un análisis técnico estricto de acción mecánica, compatibilidad de materiales y escalabilidad. Esta evaluación orienta las decisiones finales de adquisición y herramientas. Las operaciones deben alinear las características físicas de la hoja con las demandas específicas del material, ya sea procesando textiles delicados, extrusiones de acero pesado u hormigón armado.
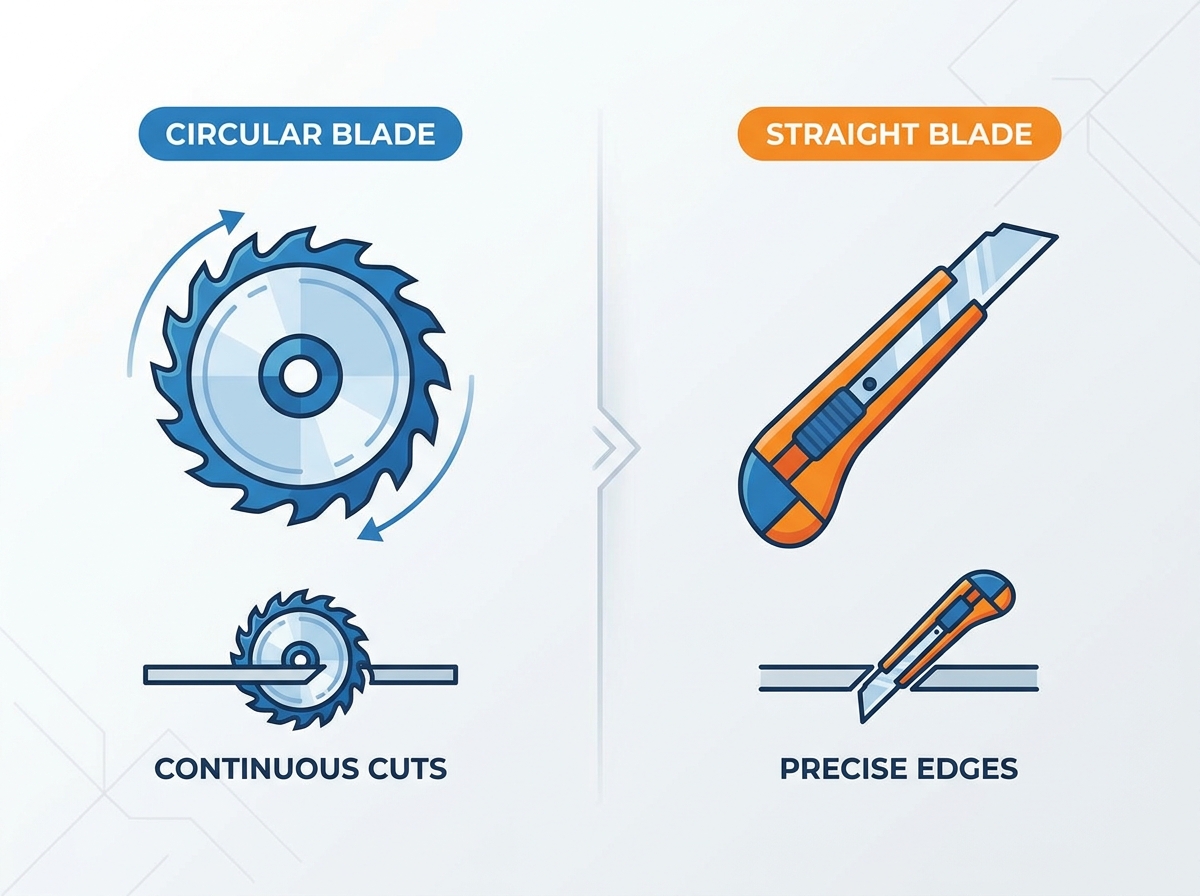
La acción mecánica dicta el rendimiento: las hojas circulares utilizan un movimiento de rotación continuo para cortes de gran volumen y alta velocidad, mientras que las hojas rectas dependen de acciones alternativas, de corte o de guillotina para cortar, picar y realizar trabajos de detalle intrincados con precisión.
Especificidad del material y la aplicación: Las hojas circulares dominan en el corte continuo, el corte transversal, la extrusión automatizada y el corte de concreto; Las hojas rectas destacan en embalajes, textiles, trabajos de detalle de radio estrecho y corte con poco polvo.
Geometría y dinámica de desgaste: la fricción rotacional en hojas circulares requiere un número de dientes específico (p. ej., 16-40 para desgarrar) y gargantas profundas para la disipación del calor. Las hojas rectas dependen de configuraciones específicas de TPI (dientes por pulgada), diseños de corte hacia arriba o de dientes saltados, y a menudo enfrentan un desgaste localizado que requiere un bruñido o reemplazo frecuente.
Inversión y retorno de la inversión: la inversión inicial en sistemas de cuchillas circulares es generalmente mayor, pero ofrecen un retorno de la inversión superior en entornos de alto rendimiento debido a intervalos más largos entre el afilado y tiempos de ciclo más rápidos.
Tabla de contenido
Palanca
Hojas circulares versus hojas rectas: cómo su mecánica afecta el rendimiento
Cuchillas circulares: movimiento continuo y corte de gran volumen
Las hojas circulares funcionan mediante mecánica rotacional, lo que proporciona un acoplamiento continuo de los dientes o un borde biselado continuo contra la pieza de trabajo. Esta acción giratoria permite que el filo entre y salga del material a altas velocidades, impulsado por las RPM del husillo de la maquinaria. El movimiento continuo garantiza que la fuerza de corte permanezca constante, evitando el tartamudeo o el bloqueo que a menudo se asocia con los métodos de corte interrumpidos. Cuando empuja material a través de una sierra de mesa o una sierra en frío, la hoja mantiene una fuerza implacable y unidireccional.
La fuerza centrífuga juega un papel muy importante en el rendimiento de las palas circulares. A medida que la hoja gira, esta fuerza expulsa activamente virutas, aserrín y virutas de metal fuera de la zona de corte. La profundidad de la garganta (el valle entre cada diente) está diseñada específicamente para facilitar la eliminación de este material. Las gargantas profundas capturan grandes volúmenes de material de desecho y lo sacan del corte antes de que se acumule calor. Si las gargantas son demasiado poco profundas para el material que se está cortando, la hoja se llenará de residuos. Esto lo vemos frecuentemente cuando los operadores intentan rasgar madera húmeda con una cuchilla de corte transversal; el resultado es una fricción extrema, deformación térmica y una posible falla catastrófica de la placa de la cuchilla.
La dinámica del recuento de dientes define aún más la capacidad mecánica de la hoja. Los números de dientes más bajos, que generalmente oscilan entre 16 y 40 dientes en una hoja estándar de 10 pulgadas, están diseñados para operaciones de desgarro agresivas. Estas hojas toman porciones más grandes de material por revolución, priorizando la velocidad sobre el acabado de la superficie. También cuentan con un ángulo de gancho positivo, que empuja agresivamente el material hacia la hoja. Por el contrario, se utiliza un número elevado de dientes (de 60 a más de 100 dientes) para lograr un corte transversal suave. La mayor cantidad de dientes significa que cada diente elimina una cantidad microscópica de material, lo que deja un acabado suave como el vidrio pero requiere una velocidad de avance más lenta. La principal ventaja del mecanismo circular sigue siendo su acción de corte ininterrumpida, lo que permite a los operadores y alimentadores automáticos empujar el material a través de la zona de corte de forma rápida y continua.
Cuchillas rectas: alternativas, cizallas y cortes de precisión
Las hojas rectas funcionan con mecánica lineal, que se manifiesta en tres formatos principales: alternativa (que se encuentra en sierras de calar, sierras alternativas y sierras de calar), guillotina (utilizada en cizallas para chapa y prensas industriales) o lineal continua (característica de las sierras de cinta). A diferencia de la entrada rotacional de una cuchilla circular, las cuchillas rectas atacan el material en línea recta, ya sea empujando a través del sustrato o cortándolo. Este enfoque lineal cambia la forma en que la herramienta interactúa con el grano o la matriz estructural del material.
La acción de corte depende en gran medida de la geometría específica del borde. Para las hojas dentadas rectas, el rendimiento lo dicta el TPI (dientes por pulgada). Un TPI bajo indica dientes grandes y muy espaciados, ideal para cortes agresivos y ásperos en materiales gruesos como madera para estructuras o PVC pesado. Un TPI alto indica dientes finos muy juntos, necesarios para cortar metales o plásticos delgados sin romper el material. Las configuraciones especializadas, como los dientes cortados hacia arriba, tiran del material hacia la zapata de la máquina para brindar estabilidad, mientras que los diseños de dientes saltados brindan espacio adicional para las virutas para materiales gruesos y blandos. Las hojas de guillotina cuentan con un borde biselado continuo y sin dientes diseñado para cortar material bajo una inmensa presión hidráulica o mecánica.
La principal ventaja de las palas rectas reside en su maniobrabilidad y precisión. Las hojas rectas alternativas pueden ejecutar cortes de inmersión directamente en el centro de un panel, una tarea imposible para una hoja circular estándar sin una configuración de sierra de cadena especializada. También navegan por radios estrechos y volutas intrincadas sin esfuerzo. Las hojas rectas de guillotina ofrecen la clara ventaja de ser tijeras limpias con un corte absolutamente nulo, lo que significa que ningún material se convierte en polvo residual durante el proceso de corte. Esto elimina el desgarro rotacional y el astillado frecuentemente asociados con las hojas de sierra circular.
Diferencias clave en aplicaciones industriales y rendimiento de corte
Velocidad de corte y rendimiento de producción
Los tiempos de ciclo difieren drásticamente entre los dos tipos de cuchillas. Las hojas circulares ofrecen velocidades de corte lineal superiores, lo que las convierte en el estándar de la industria para tiradas largas e ininterrumpidas. En un aserradero o una planta de procesamiento de paneles de gran volumen, una cuchilla circular puede cortar cientos de pies de material por minuto. La rotación continua significa que no hay movimiento desperdiciado; cada fracción de segundo se dedica a eliminar material activamente. Simplemente no se puede igualar esta salida de metraje lineal con una herramienta alternativa.
Las hojas rectas enfrentan limitaciones mecánicas en el corte lineal de gran volumen debido al tiempo de recuperación de la carrera. En las sierras alternativas, la hoja debe detenerse e invertir la dirección al final de cada pasada. Esta carrera de retorno sin corte reduce a la mitad la eficiencia de corte teórica. Sin embargo, en las prensas automáticas de estampado y cizallamiento, las hojas rectas logran un rendimiento masivo de una manera diferente. Una cizalla de guillotina puede cortar una lámina de acero de 10 pies de un solo golpe instantáneo, superando ampliamente el tiempo que le tomaría a una sierra circular en frío recorrer la misma distancia.
Calidad de corte, corte y acabado de bordes
El ancho de la ranura afecta directamente el rendimiento del material, especialmente cuando se procesan sustratos de alto valor como maderas exóticas, aluminio de calidad aeroespacial o polímeros especializados. Las hojas circulares suelen poseer un corte más ancho. La placa de acero debe ser lo suficientemente gruesa como para resistir la deformación bajo altas RPM, y los dientes de carburo o diamante deben ser más anchos que la placa para evitar que se atasquen. Esto significa que cada corte convierte una tira de material de 1/8 de pulgada a 3/16 de pulgada en desperdicio. Después de miles de recortes, esta pérdida de rendimiento representa una importante sangría financiera para la operación.
El acabado de los bordes depende en gran medida de la técnica del operador y de la geometría de la hoja. Las hojas circulares evitan que se rompan cuando están equipadas con el afilado de dientes correcto, como un bisel superior alternativo (ATB) para madera o un afilado de triple viruta (TCG) para metales. Lograr cortes perfectamente rectos a mano alzada con una sierra circular requiere una habilidad excepcional del operador. La precisión industrial se basa en guías pesadas o guías CNC automatizadas. Las hojas rectas en configuración de guillotina garantizan una precisión lineal absoluta. Debido a que cortan el material en lugar de fresarlo, operan con un corte casi nulo, preservando el 100% del rendimiento del material.
Desgaste de herramientas, generación de calor y mantenimiento
La dinámica térmica dicta la vida útil de cualquier herramienta de corte. Las cuchillas circulares generan una fricción significativa debido a su compromiso continuo y sus altas RPM. Este calor se transfiere directamente al cuerpo de la hoja de acero. Para combatir la expansión térmica, las hojas circulares de alta calidad cuentan con ranuras de expansión cortadas con láser. Estos espacios diseñados permiten que el acero se expanda a medida que se calienta sin deformar ni distorsionar la tensión de la hoja. Sin mecanismos de enfriamiento adecuados, las hojas circulares quemarán el material y perderán los estribos, lo que provocará que la hoja se tambalee y destruya la calidad del corte.
Los ciclos de mantenimiento varían según la arquitectura del blade. Las hojas circulares de carburo de múltiples dientes requieren un afilado profesional. El proceso de afilado implica rectificar cada diente de carburo individual para restaurar los ángulos de corte precisos, un proceso que se puede repetir varias veces antes de desechar la hoja. Las hojas rectas, especialmente las alternativas, suelen sufrir un desgaste localizado. Sólo la sección de la cuchilla que se aplica activamente al material se vuelve desafilada. Si bien algunas hojas de guillotina grandes se pueden afilar y calzar, las hojas rectas más pequeñas generalmente se tratan como artículos consumibles y se reemplazan por completo cuando están desafiladas.
Comparación de geometría y rendimiento de la hoja
Característica
Cuchillas circulares
Cuchillas rectas
Tipo de movimiento
Rotacional continuo
Lineal / Alternativo / Cizalla
Ancho de ranura
Moderado a amplio (pérdida de material)
De cero a estrecho (alto rendimiento)
Velocidad/rendimiento
Extremadamente alto para recorridos lineales continuos
Alto para cizallas de un solo golpe; más lento para corresponder
Generación de calor
Alta fricción; requiere ranuras de expansión
Menor fricción; el calor se disipa durante la carrera de retorno
Mantenimiento
Afilado profesional de dientes individuales.
Bruñido (guillotina) o sustitución completa
Las mejores opciones de hojas para madera, metal, hormigón y plásticos
Carpintería y carpintería
En el sector de la carpintería, las hojas circulares se encargan de los trabajos de dimensionamiento más pesados. Para desgarrar madera en bruto se necesitan hojas con entre 16 y 40 dientes y gargantas profundas para limpiar las fibras de madera largas y fibrosas sin atascar la sierra de mesa. El corte transversal de paneles enchapados o de melamina requiere hojas con entre 60 y 80 dientes con un afilado ATB pronunciado para cortar limpiamente las frágiles fibras de la superficie. Las muelas de superficie plana se utilizan específicamente para cortar ranuras de carpintería de fondo plano. Usar el afilado incorrecto aquí resultará en bordes reventados y material arruinado.
Las hojas rectas toman el relevo cuando la geometría de la pieza se vuelve compleja. El trabajo con volutas requiere hojas rectas altamente especializadas. Las hojas de dientes saltados proporcionan una eliminación agresiva de material para curvas de barrido grandes, mientras que las hojas de corte hacia arriba de dientes finos navegan por radios estrechos sin detenerse. Las hojas rectas alternativas son el estándar para cortar clavijas al ras, ejecutar carpintería detallada en esquinas difíciles de alcanzar y demolición estructural agresiva donde clavos y tornillos pueden incrustarse en la madera.
Fabricación de metales y corte por extrusión
La fabricación de metales exige un estricto cumplimiento de los protocolos de velocidad de avance y RPM. Los usos circulares incluyen sierras en frío y sierras tronzadoras abrasivas. Las sierras en frío funcionan a muy bajas RPM y utilizan hojas circulares de acero de alta velocidad (HSS) o con punta de carburo para fresar vigas de acero pesadas y extrusiones de aluminio. Estas hojas se basan en un rectificado TCG, donde un diente trapezoidal realiza el desbaste pesado y un diente plano limpia el corte, lo que garantiza una durabilidad extrema contra metales duros. En este caso, el refrigerante por inundación es obligatorio para evitar que las virutas vuelvan a soldarse en la cuchilla.
Las hojas rectas dominan el procesamiento de chapa. Las cizallas de guillotina dejan caer enormes hojas rectas bajo presión hidráulica para cortar láminas de metal limpiamente sin generar calor ni polvo metálico. En la fabricación in situ, se utilizan hojas alternativas equipadas con construcción bimetálica y altos recuentos de TPI para instalar tuberías, cortar conductos y modificar soportes estructurales donde es imposible llevar el material a una sierra circular estacionaria. La flexibilidad de una hoja recta bimetálica le permite doblarse al ras de una pared sin romperse.
Concreto, mampostería y construcción pesada
Cortar hormigón requiere una acción abrasiva o abrasiva en lugar del fresado tradicional. Los discos circulares utilizados en este sector llevan incorporados segmentos de diamante industrial. Estas hojas se destacan al marcar losas de concreto, abrir zanjas en asfalto para líneas de servicios públicos y cortar bloques de mampostería. La velocidad de rotación combinada con la refrigeración por agua permite que los diamantes muelen agregados y barras de refuerzo simultáneamente. Si corta en seco durante demasiado tiempo, la matriz metálica que sostiene los diamantes se derretirá sobre las piedras, vidriando la hoja e inutilizándola hasta que se recubra con un bloque abrasivo.
Las hojas rectas en mampostería están reservadas para demoliciones localizadas y de precisión. Las hojas de mampostería alternativas de alta resistencia, a menudo recubiertas con arena de carburo o con grandes inserciones de carburo, permiten a los operadores realizar cortes de inmersión en paredes de ladrillo para instalaciones de ventanas. Caben en espacios estructurales reducidos donde una sierra circular para hormigón grande no puede funcionar de forma segura. Estas hojas reciben un golpe enorme y requieren una sierra resistente con un recorrido largo para limpiar el polvo de mampostería de manera efectiva.
Plásticos, embalajes y textiles
El procesamiento de plásticos y textiles requiere una gestión térmica estricta. Las hojas circulares son muy efectivas para cortar bandas continuas de papel o películas plásticas delgadas. Estas cuchillas circulares sin dientes y afiladas cortan el material a medida que pasa a altas velocidades, confiando en la tensión de la banda para garantizar un corte limpio. Cualquier rebaba en estas cuchillas provocará que la red se rompa, deteniendo toda la línea de producción.
Las hojas rectas son el estándar absoluto para troquelar y picar materiales de embalaje. En la fabricación textil, la fricción rotacional de una cuchilla circular dentada derretirá instantáneamente las fibras sintéticas, arruinando el borde. Las hojas de corte rectas cortan pilas de tela limpiamente, evitando el derretimiento inducido por la fricción que afecta al corte rotacional de alta velocidad. Las hojas rectas estilo guillotina también se utilizan para cortar goma gruesa y espuma donde una hoja giratoria simplemente se atascaría y se detendría.
Cómo elegir la hoja adecuada: retorno de la inversión, escalabilidad y precisión
Mapeo de característica a resultado
Seleccionar la hoja correcta requiere mapear la composición metalúrgica y la geometría al resultado esperado. Las hojas de acero de alta velocidad (HSS) ofrecen un excelente filo, pero pierden su filo rápidamente con materiales abrasivos. Las hojas con punta de carburo proporcionan una dureza excepcional, lo que prolonga significativamente la vida útil al cortar maderas duras o metales no ferrosos. Los discos con punta de diamante son obligatorios para mampostería y compuestos altamente abrasivos. La geometría dicta el acabado: el número total de dientes y la profundidad de la garganta gobiernan la suavidad y la velocidad de las hojas circulares, mientras que el TPI y la longitud del trazo controlan la agresividad y el acabado de las hojas rectas.
Compatibilidad con escalabilidad y automatización
La fabricación moderna se basa en la automatización. Las hojas circulares se integran perfectamente en maquinaria CNC, sierras de paneles automatizadas y líneas de alimentación continua. La rotación continua permite que los sensores ópticos y los empujadores automáticos alimenten material a un ritmo constante sin detenerse para restablecer la hoja. Las hojas rectas se integran de forma diferente. Son los componentes principales de las prensas de estampado automatizadas, las cizallas y los brazos rebanadores robóticos. Una prensa de guillotina se puede sincronizar con un alimentador de bobina para estampar cientos de piezas metálicas idénticas por minuto, un nivel de producción de piezas discretas que las cuchillas circulares no pueden igualar.
Análisis de inversión y ROI
Determinar la viabilidad financiera de una actualización de herramientas requiere un cálculo estricto de la inversión y el retorno. El marco implica agregar el costo inicial de la hoja a la frecuencia de afilado o reemplazo, tener en cuenta el tiempo de inactividad de la máquina durante los cambios de hoja y calcular la pérdida financiera de desperdicio de material debido al corte. Las operaciones deben identificar el punto de equilibrio. La actualización a un sistema de cuchillas circulares de carburo costoso y altamente especializado a menudo supera el menor costo inicial de las cuchillas rectas consumibles cuando la operación ejecuta líneas continuas de alto rendimiento donde el tiempo de inactividad y el desperdicio de cortes destruyen los márgenes de ganancias.
Seguridad y riesgos operativos: prevención del tiempo de inactividad y fallas de la hoja
Compatibilidad y configuración del equipo
El riesgo de implementación más común es que la hoja no coincida con la maquinaria. La instalación de una hoja circular con un tamaño de eje incorrecto provocará vibraciones catastróficas y daños inmediatos a la máquina. Exceder la clasificación máxima de RPM de una hoja circular puede causar que la placa de acero se fracture, convirtiendo los dientes de carburo en proyectiles letales. En el caso de las hojas rectas, la falta de coincidencia en la longitud de la carrera o el tipo de vástago provoca que la hoja se salga y el acero se rompa.
La mitigación requiere una verificación estricta de las especificaciones del OEM. Los operadores deben seguir un protocolo de configuración rígido para garantizar la seguridad y precisión:
Verifique que el tamaño del eje de la máquina coincida exactamente con el tamaño del orificio de la hoja circular. Nunca utilice casquillos reductores sueltos en equipos de altas RPM.
Verifique las RPM máximas de la máquina con el límite de RPM estampado de la hoja. Las RPM de la máquina nunca deben exceder la clasificación de la hoja.
Inspeccione las bridas de la hoja y la tuerca del eje en busca de residuos. Una sola astilla de madera atrapada detrás de la brida provocará un grave descentramiento de la hoja.
Para hojas rectas en sierras de cinta, aplique la tensión correcta usando el medidor incorporado en la máquina para evitar que la hoja se desvíe.
Asegúrese de que los dientes estén orientados en la dirección correcta para la rotación o la trayectoria de carrera de la máquina.
Estándares de cumplimiento y seguridad del operador
Los mecanismos de corte giratorios y lineales presentan riesgos de seguridad completamente diferentes. Las hojas circulares presentan graves riesgos de contragolpe. Si el material pellizca la parte posterior de la cuchilla giratoria, la fuerza de rotación expulsará violentamente la pieza de trabajo hacia el operador. Las hojas rectas presentan riesgos de puntos de pellizco y el riesgo de que la hoja se rompa bajo cargas de compresión pesadas, enviando metralla afilada al espacio de trabajo.
Las estrategias de mitigación deben integrarse en el flujo de trabajo. Las operaciones de sierra circular requieren la instalación de cuchillas separadoras para mantener el corte abierto y trinquetes antiretroceso para sujetar el material. Las configuraciones de guillotina y reciprocantes requieren una fuerte protección física para mantener las manos del operador fuera de la zona de corte. Todas las operaciones deben cumplir estrictamente con los estándares de seguridad de OSHA e ISO para equipos de corte industrial, incluidos los procedimientos obligatorios de bloqueo y etiquetado durante los cambios de cuchilla.
Conclusión
La elección entre una hoja circular y una hoja recta no es cuestión de que una sea universalmente superior. El éxito depende enteramente de alinear la acción mecánica de la herramienta con la tolerancia térmica del material, la densidad y los requisitos de rendimiento de la operación. La mala aplicación provoca la ruina del material, la rotura de la maquinaria y la seguridad comprometida. Las operaciones deben utilizar cuchillas circulares para una producción continua, de alta velocidad y en línea recta. Por el contrario, las hojas rectas son la opción obligatoria para cortar cortes bajos, navegar por curvas cerradas, cortar textiles flexibles o ejecutar cortes profundos en espacios reducidos.
Como líder de la industria en herramientas industriales de precisión, Hangjin combina décadas de experiencia en fabricación avanzada con ingeniería metalúrgica de última generación para ofrecer soluciones de corte personalizadas. Ya sea que necesite hojas de sierra circular de alta durabilidad para líneas de producción de servicio pesado o hojas rectas de precisión diseñadas para aplicaciones especializadas, Hangjin ofrece herramientas premium de alto rendimiento diseñadas para optimizar su eficiencia de producción y minimizar el desperdicio de material.
Para optimizar sus operaciones de corte, siga los siguientes pasos:
Audite sus tasas de desechos actuales para determinar exactamente cuánto material se pierde cada mes debido a los desechos de corte.
Consulte con un ingeniero de herramientas para revisar las propiedades térmicas y de densidad específicas de sus materiales primarios.
Solicite una muestra de hoja para realizar una prueba piloto controlada en su taller.
Mida los tiempos de los ciclos y el acabado de los bordes durante la ejecución piloto antes de comprometerse con una revisión de las herramientas en toda la instalación.
Preguntas frecuentes
P: ¿Cuál es la principal diferencia entre una hoja circular y una hoja recta?
R: La principal diferencia es el movimiento mecánico. Las hojas circulares utilizan una rotación continua para un corte ininterrumpido y de alta velocidad, lo que genera más calor y un corte más ancho. Las hojas rectas dependen de acciones lineales, recíprocas o de corte. Esto hace que las hojas rectas sean ideales para cortes precisos, curvas cerradas y cortes sin corte sin provocar desgarros rotacionales en el material.
P: ¿Qué tipo de hoja es mejor para realizar cortes perfectamente rectos?
R: Las hojas circulares son el estándar de la industria para cortes largos y rectos cuando se combinan con guías o vallas pesadas. Sin embargo, las hojas rectas montadas en una configuración de guillotina de alta resistencia ofrecen cizallas instantáneas y perfectamente rectas sin pérdida de material. Esto hace que las hojas rectas de guillotina sean superiores para procesar chapa, papel y textiles.
P: ¿Puedo hacer cortes perfectamente rectos con una cuchilla circular sin guía?
R: Si bien los operadores altamente capacitados pueden ejecutar cortes rectos a mano alzada siguiendo cuidadosamente una línea trazada, la precisión industrial no puede depender de técnicas a mano alzada. Lograr cortes perfectamente rectos y repetibles en un entorno de producción requiere estrictamente rieles guía, rieles automatizados o guías de mesa robustas para evitar que la hoja se atasque y se desperdicie material.
P: ¿Cuál es la diferencia entre Tooth Count y TPI?
R: El recuento de dientes se refiere al número total de dientes alrededor de toda la circunferencia de una hoja circular, como una hoja de corte de 24 dientes. TPI significa Dientes por pulgada. Usamos TPI para medir la densidad de los dientes de las hojas rectas. TPI dicta la suavidad, velocidad y agresividad del trazo lineal.
P: ¿Las hojas circulares desperdician más material que las hojas rectas?
R: Sí. Cuchillas circulares fresan el material. Convierten un camino de 1/8 de pulgada a 3/16 de pulgada, conocido como corte, en aserrín o virutas de metal. Muchas hojas rectas, en particular las tijeras de guillotina y los cuchillos para rebanar, atraviesan el material sin corte. Esto da como resultado que no se desperdicie absolutamente ningún material durante el corte.
P: ¿Cómo elijo el número de dientes correcto para una hoja circular?
R: Elija un número bajo de dientes, normalmente de 16 a 40 dientes, con gargantas profundas para un desgarro rápido y agresivo a lo largo de la fibra. Seleccione un número elevado de dientes, entre 60 y más de 100 dientes, para obtener un corte transversal suave y limpio a lo largo de la fibra. Un número elevado de dientes también es obligatorio cuando se procesan materiales delicados como madera contrachapada y melamina.
Nanjing Hangjin Machinery Equipment Co., Ltd. es un fabricante profesional que ofrece varios tipos de hojas y cuchillos, ampliamente utilizados en acero, agricultura, ganadería, fabricación de papel, embalaje, silvicultura, baterías de litio, algodonería, plástico, alimentos, etc.