En la fabricación y conversión de grandes volúmenes, las especificaciones incorrectas de la hoja provocan un exceso de polvo en el material, cortes irregulares y frecuentes tiempos de inactividad de la máquina. Estos problemas suelen surgir de una única variable que se pasa por alto: la micromecánica de la vanguardia. Los ingenieros y gerentes de producción enfrentan un equilibrio entre el afilado inicial de la hoja y la retención del borde a largo plazo. Seleccionar una hoja disponible en el mercado sin analizar la interacción específica entre el ángulo del borde, el sustrato del material y la fuerza de corte de la máquina conduce a una falla prematura de la hoja.
Optimización La geometría del borde de la hoja industrial transforma el corte de una operación de fuerza bruta a un proceso mecánico de precisión. Esta guía desglosa cómo evaluar y especificar biseles, ángulos de borde y perfiles de hoja para adaptarse a aplicaciones industriales específicas. Le mostraremos cómo garantizar el máximo rendimiento, la eficiencia de corte y una vida útil prolongada en la fábrica.
La geometría dicta el rendimiento: el ángulo específico y la configuración de bisel de una hoja determinan directamente la fuerza de corte requerida, la limpieza de la separación del material y la resistencia de la hoja al desgaste.
La compensación entre nitidez y durabilidad: Los ángulos de borde agudos proporcionan cortes más limpios con menos fuerza, pero son muy susceptibles a astillarse y rodar; Los ángulos obtusos ofrecen durabilidad para materiales abrasivos pero requieren una mayor fuerza de actuación.
Combinación de materiales específicos: No existe una geometría de borde universal. La conversión de películas, el corte de papel y el procesamiento de alimentos requieren perfiles de bisel distintos (por ejemplo, simple, doble, compuesto) para evitar la deformación del material y el atascamiento de la máquina.
Tabla de contenido
Palanca
Comprensión de la geometría de las palas industriales: borde frente a construcción
Establecer la terminología básica correcta evita errores de comunicación al enviar requisitos técnicos a los fabricantes de palas personalizadas. No distinguir entre la macroestructura de una cuchilla de máquina y la microestructura de su filo da como resultado especificaciones que parecen correctas en el papel pero fallan bajo estrés operativo. La evaluación de las especificaciones técnicas requiere una comprensión granular de cómo interactúa el borde con el sustrato en el momento exacto de la separación.
La anatomía de la vanguardia
El filo no es una superficie única y uniforme. Es una estructura mecánica compleja compuesta de varias zonas distintas. Cada zona juega un papel específico en el proceso de corte. Comprender estas zonas le permite identificar exactamente dónde está fallando una hoja y cómo ajustar la geometría para un mejor rendimiento.
El ápice: este es el punto microscópico exacto donde los dos lados de la hoja se unen para cortar el material. El ápice se encarga de la penetración inicial. Un ápice altamente refinado requiere menos fuerza para romper la tensión superficial del material, pero sigue siendo el componente más frágil de la hoja.
El bisel del borde: representa el ángulo o ángulos del suelo que conducen directamente al ápice. El bisel dicta el ángulo de cuña inmediato que separa el material después de que el ápice realiza la incisión inicial.
El hombro de transición (línea de rectificado): a menudo denominado en herramientas especializadas como línea shinogi, este es el punto de transición distintivo sobre el filo donde el ángulo de la hoja cambia desde la cara principal hasta el bisel del filo. Este hombro dicta el flujo de material y la fricción inmediatamente después de que se inicia el corte. Un hombro abrupto provoca que el material se atasque. Una transición suave facilita el corte continuo.
Espesor detrás del borde: esta métrica mide el espesor de la sección transversal del acero inmediatamente encima del bisel. Determina la facilidad con la que la cuchilla atraviesa el material después de la incisión inicial. Una hoja puede tener un ápice perfectamente afilado, pero si el grosor detrás del borde es demasiado grande, la hoja se atascará y se adherirá al sustrato.
Geometría basada en tareas versus geometría de separación
Un descuido común de ingeniería implica combinar la geometría general de la pala con la geometría del borde. La geometría general de la hoja se basa en tareas. Incluye la longitud total, el grosor total, las ranuras de montaje y la forma general. Estas macrocaracterísticas están dictadas enteramente por el diseño de la máquina, el aparato de montaje y las limitaciones físicas de la línea de producción.
La geometría del borde es geometría de separación. Es el microperfil específico centrado íntegramente en separar el material y gestionar las fuerzas físicas en el punto de contacto. Puede tener dos hojas con geometrías idénticas basadas en tareas diseñadas para adaptarse a la misma máquina, pero con geometrías de separación completamente diferentes diseñadas para materiales completamente diferentes.
Comparación: geometría basada en tareas versus geometría de separación
Categoría de característica
Componentes
Factor determinante
Función primaria
Geometría basada en tareas
Longitud total, ancho, orificios de montaje, dimensiones de las ranuras, espesor de la base
Marca, modelo y aparato de montaje de la máquina.
Asegurar la hoja de forma segura dentro de la maquinaria y alinearla con la trayectoria de corte.
Geometría de separación
Radio del ápice, ángulo de bisel primario, ángulo de microbisel, hombro de transición
Propiedades del sustrato del material (densidad, abrasividad, elasticidad)
Iniciar el corte, gestionar la fricción y desplazar el material de desecho de manera eficiente
Geometría de la hoja versus nitidez percibida
Los operadores suelen equiparar un ápice más afilado con una hoja superior. Esta idea errónea conduce a importantes ineficiencias operativas en la fábrica. Una hoja puede poseer un ápice muy pulido y afilado como una navaja, pero aun así no logra cortar de manera eficiente si la geometría detrás del borde tiene un ángulo inadecuado para el sustrato. Si el hombro de transición es demasiado grueso, la máquina debe ejercer una fuerza enorme para empujar la mayor parte de la hoja a través del material. Esto anula los beneficios del ápice afilado. La verdadera eficiencia de corte depende de la relación armoniosa entre el refinamiento del ápice y la arquitectura del bisel de soporte.
Anatomía de una vanguardia industrial: 4 componentes clave
Seleccionar el perfil de bisel correcto es la decisión más importante a la hora de especificar cuchillas para máquinas. La configuración del bisel dicta cómo se desplaza el material de desecho, cómo se distribuyen las fuerzas de corte en el acero y durante cuánto tiempo la hoja mantendrá su integridad estructural en funcionamiento continuo.
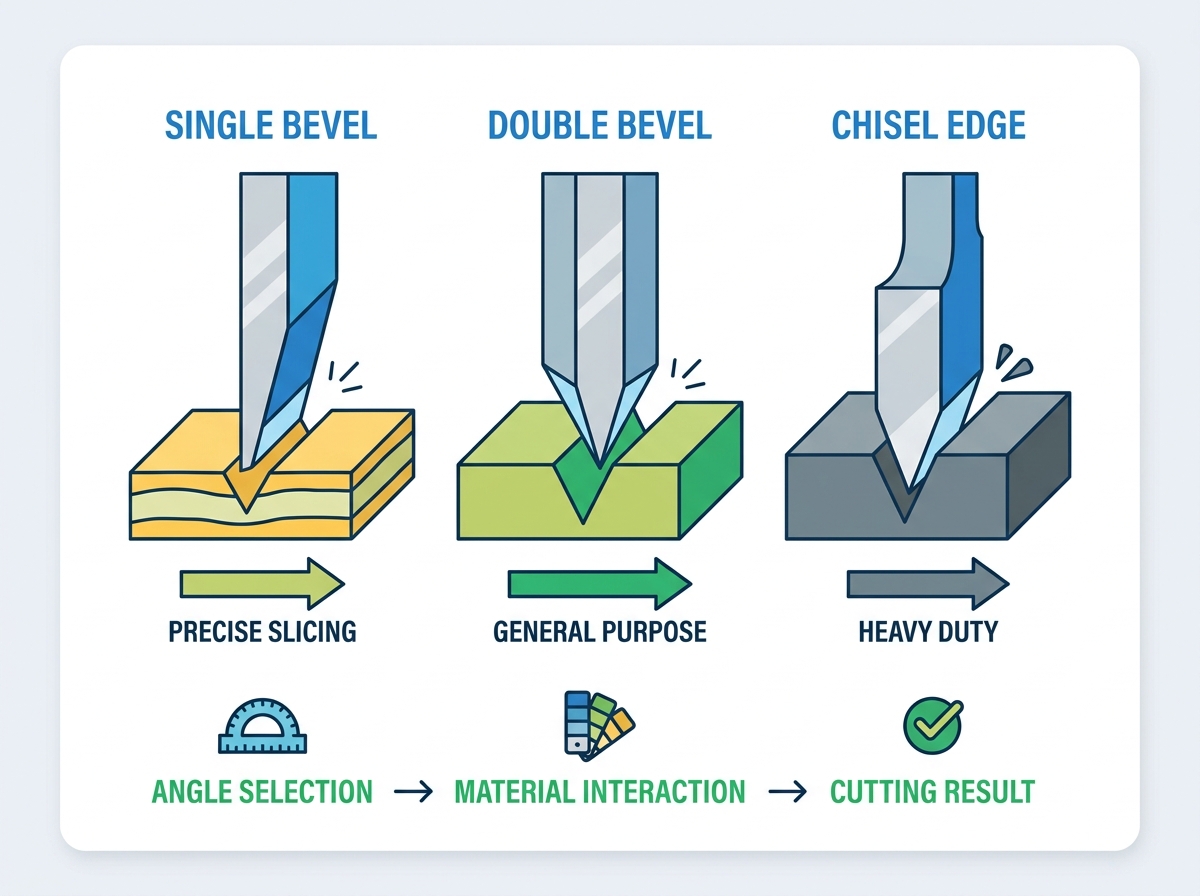
Bisel simple (borde cincel)
El perfil de bisel único presenta un pulido en un lado de la hoja mientras que el lado opuesto permanece completamente plano. Este diseño asimétrico tiene un propósito mecánico muy específico. Empuja todo el material de desecho o los recortes hacia un lado, dejando un corte limpio y perfectamente nivelado en el lado plano.
Debido a que el lado plano crea un desplazamiento lateral cero en el material retenido, los biseles simples se utilizan mucho en aplicaciones que requieren una precisión dimensional estricta en la mitad del corte. Las aplicaciones comunes incluyen operaciones de raspado, procesamiento especializado de alimentos y corte con guillotina. La fuerza asimétrica puede hacer que la hoja se desvíe o gire durante cortes profundos si la máquina carece de suficiente rigidez lateral. Debe asegurarse de que las guías de la hoja estén bien calibradas cuando utilice cuchillos de un solo bisel.
Bisel doble (borde en V)
El doble bisel, o borde en V, está rectificado simétricamente en ambos lados para formar el ápice de corte. Esta es la configuración más común para las cuchillas de máquinas industriales porque estandariza la fuerza de corte. Empuja el material de manera uniforme hacia ambos lados de la hoja. El desplazamiento simétrico evita que la hoja gire, lo que garantiza un avance recto a través de sustratos gruesos o continuos.
Los biseles dobles son el estándar para la conversión de uso general, los cortes rectos por empuje, el corte longitudinal y el procesamiento continuo de bandas. El ángulo exacto del borde en V se puede ajustar según el material, pero la naturaleza simétrica del afilado proporciona un equilibrio confiable entre nitidez y estabilidad estructural. Al configurar una cortadora para películas de polietileno estándar, un doble bisel garantiza que la banda siga recta sin tirar hacia un lado.
Biseles compuestos y microbiseles
Un bisel compuesto implica pulir un bisel primario para adelgazar la hoja, seguido de un microbisel secundario más pronunciado en el vértice exacto. Esta configuración es un compromiso de ingeniería diseñado para combinar las capacidades de corte de baja fricción de una hoja delgada con la resistencia máxima de una hoja mucho más gruesa.
El bisel primario reduce el espesor detrás del borde, permitiendo que la hoja pase a través del material con una fricción mínima. El microbisel más pronunciado refuerza el ápice, evitando que ruede o se astille tras el impacto. Los biseles compuestos son obligatorios para operaciones de corte de alto impacto y procesamiento de materiales abrasivos como cartón corrugado, fibra de vidrio y compuestos reforzados. Prolongan significativamente la vida útil del borde en operaciones continuas donde un simple ángulo agudo fallaría prematuramente.
Molinos huecos y convexos
Los rectificados huecos y convexos alteran la curvatura del propio bisel. Un rectificado hueco presenta un perfil cóncavo, que saca el acero detrás del borde para crear una geometría extremadamente delgada que reduce la fricción. Esto crea una nitidez extrema ideal para cortes delicados, pero deja el ápice muy frágil y susceptible a daños catastróficos bajo tensión lateral.
Un afilado convexo presenta un bisel que se redondea hacia afuera, colocando la masa máxima de acero directamente detrás del filo. Si bien no son tan afilados en términos de fuerza de penetración inicial, los rectificados convexos ofrecen una durabilidad extrema y un manejo de la fricción incomparable. Se destacan en aplicaciones de corte pesado o al cortar polímeros densos y pegajosos que de otro modo agarrarían y atascarían una cuchilla plana. En una planta de fabricación de neumáticos que corta caucho con correa de acero, un rectificado convexo evita que el caucho se atasque en la cara de la hoja.
Comparación de perfiles de bisel industrial
Tipo de bisel
Características del perfil
Función primaria
Aplicaciones ideales
Bisel simple
Terreno por un lado, plano opuesto
Desplazamiento de material asimétrico
Raspado, cortes de guillotina, porcionado de alimentos.
Doble bisel
Forma de V simétrica
Distribución uniforme de la fuerza, seguimiento recto
Corte web, conversión general
Bisel compuesto
Bisel primario con microbisel más pronunciado
Combina baja fricción con alta resistencia en el ápice
Materiales abrasivos, corte de alto impacto.
Molienda convexa
Bisel redondeado hacia afuera
Máximo soporte de bordes y gestión de la fricción.
Polímeros densos, picado intenso.
4 tipos y aplicaciones esenciales de biseles de cuchillas industriales
La realidad matemática de los ángulos de los bordes dicta los límites físicos de cualquier operación de corte. Los ingenieros deben equilibrar el deseo de una resistencia al corte mínima con la necesidad de retención de bordes. Cada grado de ajuste del ángulo cambia la distribución de la energía cinética y la tensión lateral a través de la superficie microscópica de la hoja.
Ángulos agudos (10°–15° por lado)
Los ángulos agudos priorizan la penetración y la separación limpia. Al reducir el ángulo de la cuña, la hoja requiere mucha menos fuerza mecánica para iniciar y completar el corte. Este requisito de fuerza mínima evita la deformación, el estiramiento o el aplastamiento de materiales blandos antes de la separación.
La principal ventaja de un ángulo agudo es la maximización de la eficiencia de corte y la limpieza de los bordes. La desventaja física es una grave falta de acero de soporte detrás del vértice. Los bordes agudos son muy frágiles. Cuando se somete a tensión lateral, inclusiones duras dentro del sustrato o ligeras vibraciones de la máquina, el ápice es muy susceptible a microdescantillados o a la rodadura del borde. Están estrictamente reservados para materiales que ofrecen baja resistencia y requieren acabados de bordes impecables.
Ángulos obtusos (20°–30°+ por lado)
Los ángulos obtusos priorizan la integridad estructural y la longevidad operativa. Al ampliar el ángulo de la cuña, hay más acero que soporta el ápice, lo que permite que la hoja absorba fuerzas de impacto más altas y resista el desgaste abrasivo. Estos ángulos están diseñados para manejar sustratos densos, duros o altamente abrasivos que destruirían instantáneamente un borde agudo.
El inconveniente de los ángulos obtusos es el aumento sustancial de la fuerza de accionamiento de la máquina requerida. Debido a que la cuña más ancha desplaza el material de manera más agresiva, la maquinaria debe empujar con más fuerza para impulsar la hoja a través del sustrato. Si se usan en materiales delicados, los ángulos obtusos tienden a aplastar, rasgar o fracturar el sustrato en lugar de cortarlo limpiamente. Notará roturas inmediatas de la banda si intenta cortar una película estirable delgada con una cuchilla de 30 grados.
El efecto 'Estancamiento'
El efecto de empantanamiento se produce cuando la geometría de la hoja crea más fricción de la que los actuadores de la máquina pueden superar. Esto suele ocurrir cuando un ángulo es demasiado pronunciado para la densidad del material o cuando una hoja queda demasiado gruesa detrás del borde. A medida que la hoja penetra, el sustrato ejerce una fuerza de compresión contra las caras primarias del bisel.
Si el hombro de transición es abrupto o el espesor detrás del borde es excesivo, esta fuerza de compresión actúa como un freno. La cuchilla se clava firmemente en el material, lo que provoca que la máquina se atasque. Esto provoca atascos inmediatos en la máquina, un aumento en el consumo de energía debido a que los servomotores se esfuerzan por la fricción y una mala calidad de los bordes del producto final. Corrigiendo el La geometría del borde de la hoja industrial al adelgazar el bisel primario o suavizar el hombro de transición elimina esta acción de acuñamiento.
Para calcular y evitar el efecto de estancamiento, siga estos pasos:
Mida la fuerza de corte máxima de sus actuadores neumáticos o servoaccionados.
Determine la resistencia a la compresión y el coeficiente de fricción de su sustrato objetivo.
Calcule la resistencia de la cuña según el ángulo de bisel primario propuesto.
Asegúrese de que la fuerza de corte de la máquina supere la resistencia de la cuña en un margen de seguridad mínimo del 20 %.
Si la resistencia es demasiado alta, especifique una hoja más delgada o un bisel primario más agudo.
Cómo los ángulos de los bordes impactan la nitidez de la hoja frente a la durabilidad
La aplicación de un perfil de cuchilla universal en diferentes líneas de producción provoca defectos de fabricación. Las propiedades físicas del sustrato deben dictar la geometría específica del filo. La resistencia a la tracción, la abrasividad, la estructura celular y la memoria térmica influyen en cómo reacciona el material a la hoja.
Películas, láminas y envases flexibles
Los materiales flexibles presentan un desafío único. Tienden a estirarse, deformarse o rasgarse antes de que se inicie realmente el corte. Para combatir esto, la hoja debe romper la tensión superficial instantáneamente al hacer contacto.
La geometría óptima para películas y láminas requiere una nitidez extrema. Los biseles dobles agudos, a menudo entre 10° y 12° por lado, son estándar. Los biseles frecuentemente se pulen hasta obtener un acabado de espejo para reducir la resistencia de la superficie. Esto garantiza que la película no se adhiera a la cara de la cuchilla y provoque roturas de la banda durante la conversión a alta velocidad. Cuando se pasa película BOPP a 500 metros por minuto, un bisel pulido de 10 grados evita que el material se acumule antes del corte.
Papel, cartón y no tejidos
El papel y el cartón son muy abrasivos debido a su contenido mineral, revestimientos de arcilla y adhesivos incrustados. Un ángulo agudo se desgastará rápidamente al procesar estos materiales, lo que provocará niveles inaceptables de polvo de papel y bordes irregulares.
La geometría óptima para estos sustratos se centra en una alta resistencia al desgaste. Los biseles compuestos o los biseles dobles ligeramente obtusos (de 15° a 20° por lado) proporcionan la resistencia del ápice necesaria para mantener la integridad del borde durante millones de cortes. El microbisel resiste el desgaste abrasivo de las fibras del papel mientras que el bisel primario gestiona la fricción de los sustratos de cartón más gruesos. Las plantas de cartón corrugado dependen en gran medida de biseles compuestos para mantener manejables los niveles de polvo.
Procesamiento y envasado de alimentos
El procesamiento de alimentos requiere una separación limpia sin aplastar las estructuras celulares. La trituración provoca hematomas, pérdida de humedad y deterioro acelerado. La geometría debe facilitar la liberación del material para evitar que se acumulen proteínas o almidones pegajosos en la hoja.
Los biseles simples se utilizan mucho para porcionar, ya que evitan la compresión del producto retenido. Con frecuencia se emplean bordes festoneados o molidos huecos para reducir la superficie en contacto con los alimentos. Esto minimiza la fricción y evita que el producto se pegue al cuchillo durante las operaciones de corte rápido. Las instalaciones de procesamiento de carne utilizan cuchillas huecas para cortar el tejido muscular sin romper el grano.
Caucho, plásticos y polímeros densos
El corte de polímeros y caucho densos genera un calor significativo debido a la fricción y la memoria del material. A medida que la hoja pasa, la goma se comprime y luego inmediatamente intenta expandirse nuevamente a su forma original, agarrando la hoja con fuerza.
La gestión de la fricción es el requisito principal. Los bordes convexos son muy efectivos aquí, ya que el perfil redondeado divide el material suavemente y evita que el sustrato quede plano contra el costado de la hoja. También se pueden utilizar biseles asimétricos especializados para desviar las fuerzas de compresión fuera de la trayectoria de corte. Esto reduce la acumulación de calor y evita que el polímero se derrita sobre el acero.
Matriz de coincidencia de sustrato y geometría
Sustrato material
Desafío primario
Geometría de borde recomendada
Resultado esperado
Película estirable/lámina
Estiramiento antes del inicio del corte.
Bisel doble agudo (10°-12°) con cara pulida
Penetración instantánea, cero distorsión web
Cartón Corrugado
Alta abrasividad, generación de polvo.
Bisel compuesto (15° primario, 20° micro)
Vida útil prolongada del borde, reducción del polvo particulado
Carne cruda/productos agrícolas
Trituración celular, pegado de producto.
Esmerilado de bisel simple o hueco
Porcionado limpio, fricción superficial mínima
Caucho denso/neumáticos
Sujeción con memoria de material, acumulación de calor
Molienda convexa
Separación suave, prevención de atascamiento de la hoja.
Cómo combinar la geometría de la hoja con el sustrato del material
La implementación de geometrías de bordes personalizadas en la fábrica introduce variables operativas específicas. Los ingenieros deben anticipar cómo los cambios en los perfiles de las palas interactuarán con la maquinaria existente y los protocolos de mantenimiento para evitar tiempos de inactividad no deseados.
Diagnóstico de falla prematura del borde
Cuando un blade falla antes de su vida útil esperada, la condición física del borde proporciona un mapa de diagnóstico del problema. Leer correctamente una pala fallida es esencial para iterar la geometría. No puede solucionar un problema de corte si diagnostica erróneamente el modo de falla.
Descantillado: las microfracturas a lo largo del ápice indican que el ángulo del borde es demasiado agudo para el sustrato o que el material contiene inclusiones duras que exceden el límite estructural del acero. La mitigación es ampliar el ángulo o introducir un microbisel compuesto.
Rodamiento: si el borde se dobla hacia un lado sin romperse, el acero es demasiado blando para soportar el ángulo elegido bajo la carga lateral actual. Esto requiere una aleación de acero más dura o un ángulo más obtuso para aumentar el soporte del ápice.
Rápido embotamiento: un ápice suave pero rápidamente redondeado indica un desgaste abrasivo severo. Esto requiere un cambio de geometría para poner más masa detrás del borde, o actualizar a un carburo altamente resistente al desgaste o a un acero de alta velocidad.
Compatibilidad de la fuerza de la máquina
Un riesgo importante de implementación implica actualizar a una geometría de hoja más gruesa y obtusa para mayor durabilidad sin verificar las capacidades de actuación de la máquina. Los ángulos obtusos requieren mucha más fuerza para penetrar los materiales.
Si los cilindros neumáticos o los actuadores servoaccionados no pueden entregar la fuerza aumentada requerida, la hoja se detendrá a mitad del corte. Antes de especificar un ángulo de cuña más amplio o un rectificado convexo, los ingenieros deben calcular la fuerza de corte máxima de la maquinaria y asegurarse de que supere la resistencia a la penetración generada por la nueva geometría. No instale una hoja de 30 grados en una máquina clasificada únicamente para la fuerza de corte de una hoja de 15 grados.
Realidades de reafilado y mantenimiento
Las geometrías compuesta y convexa ofrecen un rendimiento superior pero presentan importantes desafíos de mantenimiento. El equipo de afilado interno estándar suele estar diseñado para biseles planos, simples o dobles. Intentar reafilar un afilado convexo o un microbisel preciso en muelas abrasivas estándar suele arruinar la geometría personalizada. Esto revierte la hoja a un perfil genérico subóptimo.
Las instalaciones deben evaluar el equilibrio entre la utilización de una geometría de borde compleja y la logística de su mantenimiento. La implementación de programas de reafilado administrados por el proveedor garantiza que los ángulos y hombros de transición específicos se restablezcan según las especificaciones de fábrica. Esto mantiene un rendimiento de corte constante durante la vida útil de la hoja y evita que los operadores destruyan costosas cuchillas personalizadas en una amoladora de banco.
Conclusión
Tome las siguientes acciones para optimizar sus operaciones de corte:
Audite los modos de falla actuales de sus cuchillas examinando los cuchillos desechados con lupa para identificar astillas, rodamientos o desgaste abrasivo.
Documente el espesor, la densidad y las cualidades abrasivas exactas de sus sustratos primarios antes de solicitar cuchillas de repuesto.
Consulte con un fabricante de cuchillas industriales para crear prototipos y probar configuraciones de bisel y ángulo específicas adaptadas a su entorno de producción exacto.
Establezca un estricto protocolo de reafilado que garantice la conservación de microbiseles y hombros de transición personalizados.
Como líder de la industria respaldado por tecnología de fabricación avanzada y décadas de experiencia en ingeniería de cuchillas de precisión, Hangjin ofrece soluciones de palas industriales personalizadas diseñadas para superar las rigurosas tolerancias de fábrica y maximizar su productividad operativa.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre la geometría general de la hoja y la geometría del borde?
R: La geometría general de la hoja determina la forma, el grosor total y el estilo de montaje necesarios para adaptarse a la máquina. La geometría del borde se centra estrictamente en el microperfil en el ápice, incluidos biseles y ángulos, diseñados específicamente para separar el material e iniciar el corte de manera eficiente.
P: ¿Cuál es el mejor ángulo de filo para las hojas de corte industriales?
R: No existe un ángulo universal único. Depende completamente del material. Los ángulos agudos (10°–15°) son mejores para películas suaves y flexibles que requieren cortes limpios. Se requieren ángulos obtusos (20°+) para materiales densos, duros o abrasivos para evitar la fractura de los bordes.
P: ¿Cuál es la diferencia entre una cuchilla industrial de bisel simple y una de doble bisel?
R: Se rectifica un solo bisel en un lado para eliminar los desechos, dejando un borde perfectamente limpio, ideal para raspar o dividir alimentos. Se rectifica simétricamente un doble bisel en ambos lados para formar el ápice, lo que garantiza un seguimiento recto para la conversión y el corte en general.
P: ¿Cómo afecta la geometría del borde a la vida útil de las cuchillas industriales y a la eficiencia de corte?
R: La geometría dicta cómo se distribuye la tensión mecánica en el vértice y cuánta fricción se genera. La geometría adecuada minimiza la fuerza necesaria para cortar materiales, lo que reduce la tensión del actuador, evita la acumulación de calor y retrasa el desgaste abrasivo del acero.
P: ¿Por qué las cuchillas industriales se atascan o se atascan en los materiales?
R: Las hojas se atascan cuando el ángulo del borde es demasiado pronunciado o el espesor detrás del borde es demasiado alto para el sustrato. Esto crea una fricción excesiva, lo que hace que las fuerzas de compresión del material se adhieran a la hoja, superando la fuerza motriz de la máquina.
P: ¿Cómo se puede diagnosticar una falla prematura del borde de la hoja?
R: Examine el ápice desgastado. El desconchado indica que el ángulo es demasiado agudo o que el material es demasiado duro. El laminado de bordes significa que el acero es demasiado blando para el ángulo elegido. El embotamiento rápido y suave provoca desgaste abrasivo, que requiere un ajuste de geometría o una aleación de acero más dura.
Nanjing Hangjin Machinery Equipment Co., Ltd. es un fabricante profesional que ofrece varios tipos de hojas y cuchillos, ampliamente utilizados en acero, agricultura, ganadería, fabricación de papel, embalaje, silvicultura, baterías de litio, algodonería, plástico, alimentos, etc.